


Aluminium lasdraad
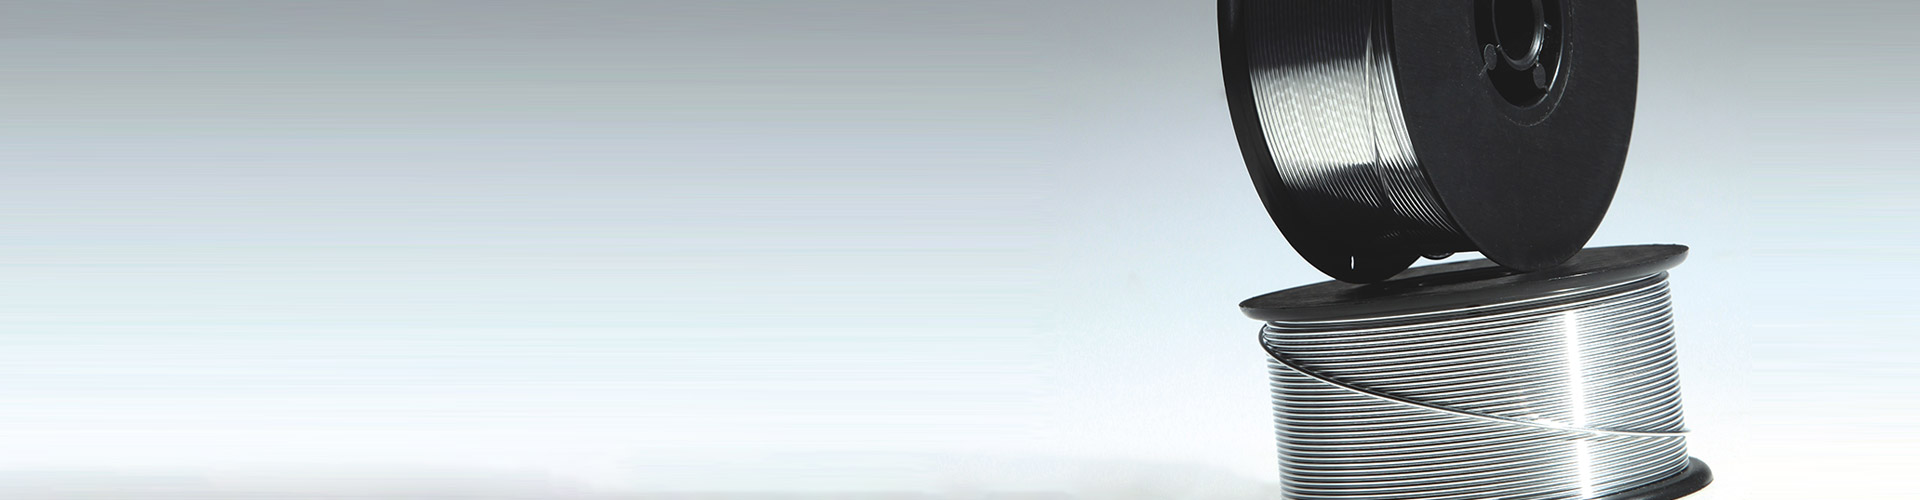
ER5556 aluminium lasdraad
In vergelijking met 5356 heeft 5556 meer magnesium en mangaan, wat een hogere sterkte, betere vasthoudendheid, hogere corrosieweerstand en betere lasprestaties heeft, aanbevolen voor laslegeringen uit de 5000-serie, 6000-serie, 7000 serie, zoals 5050, 5052, 5083, 5456, 6005A, 6061,6063,6082,7005 etc..
E-mail: rijk@chinayinyu.com
Neem contact met ons op
Product beschrijving
Al-Mg5Mn0,8
Aluminium lasdraad
5xxx-serie · Structurele legering met hoge sterkte
AWS A5.10
ISO18273
ABS
4,5-5,5% Magnesium
0,5-1,0% Mangaan
340 MPa Treksterkte
16-20% Verlenging

Productoverzicht
ER5556 is een magnesium-mangaan gelegeerd vulmetaal dat 4,5-5,5% magnesium en 0,5-1,0% mangaan bevat. Deze samenstelling biedt een hogere sterkte dan ER5356, terwijl de uitstekende vervormbaarheid en corrosieweerstand behouden blijven. De toevoeging van mangaan verfijnt de korrelstructuur en verbetert de taaiheid van het lasmetaal. De draad is vervaardigd met een geschoren oppervlakteafwerking om oxiden en resterende smeermiddelen te elimineren. ER5556 is speciaal ontwikkeld voor het lassen van aluminiumlegeringen uit de 5xxx-serie waarbij hogere mechanische eigenschappen vereist zijn, met name voor structurele toepassingen in de scheepvaart-, transport- en drukvatindustrie.
Kernvoordelen
1
Hoge sterkte
Mangaan addition provides solid solution strengthening, achieving as-welded tensile strength of 340-370 MPa without post-weld heat treatment.
2
Graanverfijning
Een gecontroleerd mangaangehalte bevordert de fijne, gelijkassige korrelstructuur in de lasafzetting, waardoor de weerstand tegen vermoeiing wordt verbeterd en stollingsscheuren worden verminderd.
3
Corrosiebestendigheid
De combinatie van magnesium en mangaan zorgt voor passieve oxidestabiliteit in zeewater en industriële chemische omgevingen, passend bij basislegeringen uit de 5xxx-serie.
4
Laskwaliteit
Een geschoren oppervlakteafwerking met een waterstofgehalte van minder dan 0,12 ml/100 g produceert lasnaden van radiografische kwaliteit met minimale porositeit.
Productspecificaties
Draaddiameters 0,8 mm / 1,0 mm / 1,2 mm / 1,6 mm / 2,4 mm
Verpakking D200 (2kg) · D300 (7kg) · K355 (50kg) · Uitbetalingstrommel (180kg)
Oppervlakteconditie Geschoren afwerking · Chemisch ontvet · Oxidediepte minder dan 30Å
Beschermgas 100% Argon (99,996%) · Ar-He 75/25 voor zware profielen
Smeltbereik 570°C - 635°C (1060°F - 1175°F)
Dichtheid 2,66 g/cm³
Grenzen aan de chemische samenstelling
Magnesium (Mg) 4,5 - 5,5%
Mangaan (Mn) 0,5 - 1,0%
Chroom (Cr) 0,05 - 0,20%
Titaan (Ti) 0,05 - 0,15%
Ijzer (Fe) Maximaal 0,40%
Aluminium (Al) Balans
Totaal andere elementen onder 0,15%
Toepassingsscenario's
Mariene structuren Scheepsrompen, offshore-platforms, dekuitrusting, maritieme stijgbuizen
Drukvaten Gelaste tanks, chemicaliëncontainers, cryogene opslagvaten
Vervoer Treinwagons, vrachtwagenaanhangwagens, dumplichamen, brandstoftankers
Structurele fabricage Kraanbomen, bruggen, steigers, aluminium constructiedelen
Lasparameters
Spanning: 21-25 V
Stroom: 130-190 A
Draadaanvoersnelheid: 4,5-7,5 m/min
Argonstroom: 18-24 l/min
Uitsteeklengte: 12-18 mm
Interpasstemperatuur: lager dan 120°C
Veelgestelde vragen
Welke basismaterialen kan ER5556 lassen?
ER5556 is ontworpen voor het lassen van aluminiumlegeringen uit de 5xxx-serie, waaronder 5052, 5056, 5083, 5086, 5183 en 5556. Het biedt bijpassende mechanische eigenschappen en corrosieweerstand voor deze legeringen.
Heeft ER5556 een warmtebehandeling na het lassen nodig?
Nee, ER5556 bereikt volledige mechanische eigenschappen in gelaste toestand zonder warmtebehandeling na het lassen. De toevoeging van mangaan zorgt voor een stevige oplossingversterking direct na het lassen.
Welk beschermgas moet worden gebruikt bij ER5556?
100% Argon (99,996% zuiverheid) wordt aanbevolen. Voor secties dikker dan 12 mm kan het Argon-Helium 75/25-mengsel de penetratie en bevochtigingswerking verbeteren.
Wat veroorzaakt porositeit bij het lassen met ER5556?
Porositeit wordt doorgaans veroorzaakt door vocht op het draadoppervlak, verontreinigd basismateriaal of onvoldoende beschermgasdekking. Zorg ervoor dat de luchtvochtigheid lager is dan 55%, reinig het basismetaal grondig en controleer de gasstroomsnelheid.
Opslagvereisten
Bewaar spoelen in de originele vacuümverzegelde verpakking bij 10-35°C en een relatieve vochtigheid lager dan 55%. Geopende spoelen moeten binnen 96 uur worden gebruikt. Voor langere opslag, plaats het in een verwarmde kast op 35-45°C. Voorkom blootstelling aan olienevel, slijpstof of chemische dampen.
Voorzorgsmaatregelen bij gebruik
Gebruik schone, poedervrije handschoenen bij het hanteren van draad. Voorkom contact met olie, vet of koelvloeistofnevel. Niet opslaan in de buurt van verwerkingsruimten voor koolstofstaal. Plaats de beschermhoes na elk gebruik terug op de spoel. Vervang de teflonvoering elke 150 kg draadverbruik.
ER5556 aluminium lasdraad
Komend uit China,
Marketing aan de wereld.
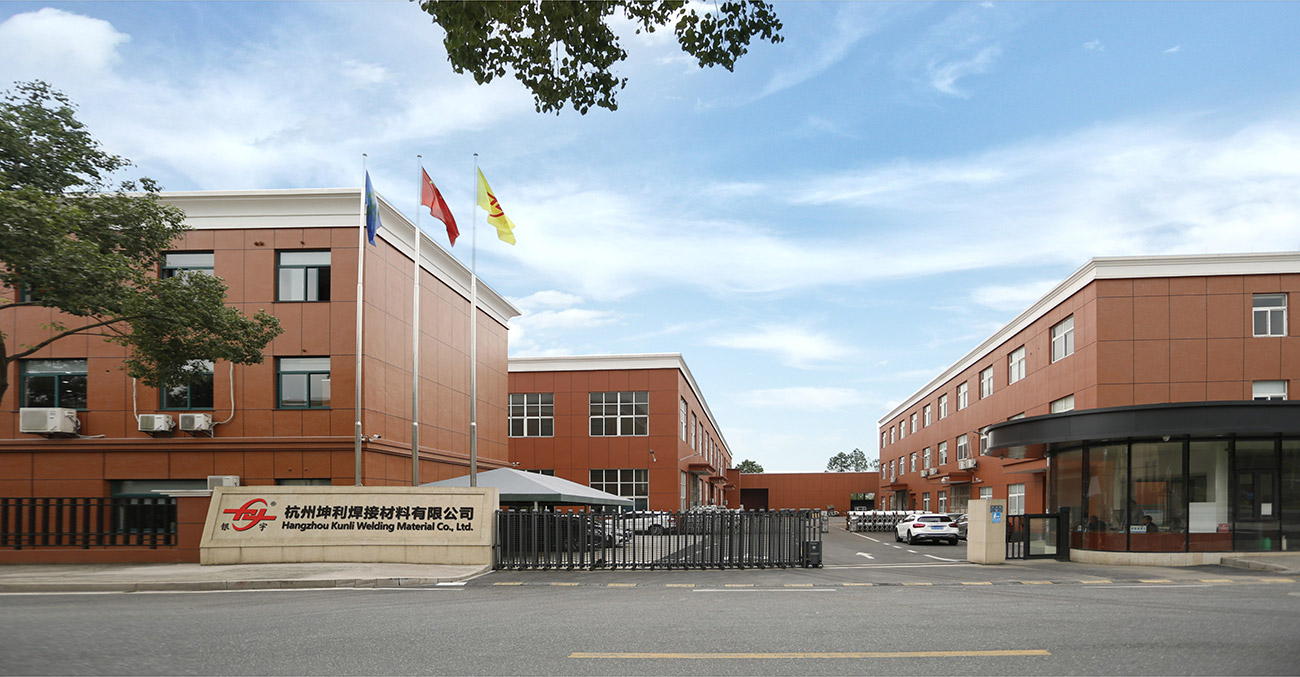
Hangzhou Kunli lasmaterialen Co., Ltd. is gevestigd in de industriële zone van Puyang Town, Xiaoshan District, Hangzhou, provincie Zhejiang. Het is een high-tech en high-performance China ER5556 aluminium lasdraad fabrikant En groothandel ER5556 aluminium lasdraad leverancier. Het bedrijf heeft meer dan 20 jaar ervaring in de productie van draad van aluminiumlegeringen, met internationale geavanceerde lasdraadproductieapparatuur van aluminiumlegeringen, complete testapparatuur, een stabiel productieproces en een strikt kwaliteitscontrolesysteem. De krachtige OEM/ODM ER5556 aluminium lasdraad geproduceerd door het bedrijf heeft met succes een aantal internationale gezaghebbende certificeringen doorstaan, zoals DB, CE, ABS, DNV, CCS, enz. We hebben meer dan 200 ton productiecapaciteit per maand en 50% werd geëxporteerd naar meer dan 30 landen zoals de VS, Mexico, Zuidoost-Azië, Japan, Korea, Australië, Nieuw-Zeeland en enz.
-

30+
GEBRUIKT IN DE TECHNOLOGISCHE SECTOR VAN DE ZWARE INDUSTRIE
-

35
JAAR ONDERZOEK EN ONTWIKKELING ERVARING
-

200+
COÖPERATIEVE GROOTSCHALIGE R&D INSTELLINGEN
-

20+
WERELDHANDELSLANDEN EN REGIO'S
Afkomstig uit China,
Marketing aan de wereld.
Meer dan 90% van onze buitendienstmedewerkers hebben een professionele en technische achtergrond en hebben vele jaren ervaring in de verwerking en montage van apparatuur. Juist dankzij dit verenigde, toegewijde, baanbrekende, bekwame en ervaren team kunnen de technologie en producten van het bedrijf voortdurend worden bijgewerkt en verbeterd.


NEEM CONTACT OP
Stuur ons een bericht
gerelateerde producten
-
 Bekijk meer
5154 Lasdraad van aluminiumlegering
-
 Bekijk meer
ER4043 Silicium aluminium lasdraad
-
 Bekijk meer
ER4047 aluminium Mig-lasdraad
-
 Bekijk meer
ER5154 Al-Mg-legeringsdraad
-
 Bekijk meer
ER5087 Magnesium-aluminium lasdraad
-
 Bekijk meer
Aluminium lasdraad ER5183
-
 Bekijk meer
Aluminium lasdraad ER5356
-
 Bekijk meer
ER5554 aluminium lasdraad
-
 Bekijk meer
ER5556 aluminium lasdraad
-
 Bekijk meer
ER1100 aluminium lasdraad
-
 Bekijk meer
ER5754 aluminium lasdraad
-
 Bekijk meer
ER2319 aluminium lasdraad
::: Laatste nieuws :::
-
Why Is ER5554 Welding Wire Used for Certain Aluminum Jobs
Aug 26, 2026
Aluminiumlassen zien er van een afstand vrij eenvoudig uit. Het materiaal is licht, gemakkelijk te vormen en komt overal voor in ...
-
What Welding Conditions Matter for 5183 Aluminium Mig Wire
Aug 24, 2026
Van een afstand ziet het lassen van aluminium er eenvoudig genoeg uit: voer de draad in, sla de boog, beweeg langs de naad. Als u...
-
How Do Aluminum Welding Wire Types Differ Across Fabrication...
Aug 19, 2026
Een lasser die op een bank staat en naar drie spoelen aluminiumdraad staart die er allemaal vrijwel identiek uitziet, weet precie...
-
What Welding Defects Can 4943 Aluminum Welding Wire Help Red...
Aug 17, 2026
Een lasser die een stap terug doet van een voltooide aluminium verbinding en vervolgens poriën verspreid over de hiel of een haar...
-
Aluminum Welding Wire Quality Control Process Explained: Fro...
Aug 26, 2026
Kwaliteitscontrole van aluminium lasdraad: waar de meeste lasproblemen eigenlijk beginnen Een fabrikant die 5083 scheeps...
-
How Aluminum Welding Wire Is Made: Full Manufacturing Proces...
Aug 18, 2026
Twee spoelen met lasdraad kunnen dezelfde legeringsaanduiding, gelijke diameter op het label en dezelfde AWS-class draagificat...
Uitbreiding branche-informatie
Meer informatie over ER5556 aluminium lasdraad
ER5556 aluminium lasdraad – Al-mgr5Mn0.8-vulmetaal met hoge sterkte
Als een Er5556 aluminium lasdraad.html fabrikant , stemmen we de productconfiguratie af op de toepassing, operationele limieten, interfaces en acceptatiecriteria die voor elk project zijn gedefinieerd.
Hangzhou Kunli Welding Materials Co., Ltd. is een gespecialiseerd bedrijf ER5556 Fabrikant van aluminium lasdraad en leverancier uit China, die dit vulmetaal uit de 5xxx-serie produceert voor structurele toepassingen die een hogere sterkte vereisen dan ER5356. Met meer dan 20 jaar ervaring in de productie van draad van aluminiumlegeringen leveren wij ER5556 in MIG-, TIG- en trommelformaten aan scheepswerven, drukvatfabrikanten, spoorweg- en vrachtwagenfabrikanten en algemene structurele werkplaatsen in meer dan 30 landen.
Onze ER5556 is geformuleerd met 4,5–5,5% magnesium en 0,5–1,0% mangaan. De toevoeging van mangaan zorgt voor versterking van de vaste oplossing en korrelverfijning, waardoor een treksterkte na het lassen ontstaat van 340–370 MPa zonder warmtebehandeling na het lassen. De draad is vervaardigd met een geschoren oppervlakteafwerking om oxiden en resterende smeermiddelen te verwijderen, waardoor het waterstofgehalte onder de 0,12 ml/100 g blijft voor lassen van radiografische kwaliteit met minimale porositeit.
Assortiment en verpakking
Wij leveren ER5556 in de diameters en verpakkingen die het meest gebruikt worden in productieomgevingen. Alle spoelen zijn vacuüm verzegeld met droogmiddel om het draadoppervlak tot gebruik te beschermen.
| Formaat | Weesschikbare diameters | Typische verpakking |
|---|---|---|
| MIG-spoelen | 0,8, 0,9, 1,0, 1,2, 1,6, 2,4 mm | 0,5, 2, 5, 6, 7 kg |
| TIG rechte staven | 1,6, 2,0, 2,4, 3,0, 3,2, 4,0, 5,0 mm | 5, 10 kg per doos |
| Spoelen | 2,4, 3,0, 3,2, 4,0 mm | 8–15 kg |
| Trommels | 0,8, 0,9, 1,0, 1,2, 1,6 mm | 40, 80, 180 kg |
Voor geautomatiseerde lijnen raden wij D200 (2 kg), D300 (7 kg) of K355 (50 kg) spoelen aan, afhankelijk van uw feederconfiguratie. Er zijn trommels beschikbaar voor robotlascellen met een groot volume.
Toepassingen en basismateriaal Pasvorm
ER5556 is ontworpen voor het lassen van legeringen uit de 5xxx-serie waarbij hogere mechanische eigenschappen vereist zijn, en presteert ook goed op veel 6xxx- en 7xxx-legeringen. Typische basismaterialen zijn onder meer 5050, 5052, 5083, 5456, 6005A, 6061, 6063, 6082 en 7005. Veel voorkomende toepassingen zijn onder meer:
- Maritieme constructies: scheepsrompen, offshore-platforms, dekuitrusting, maritieme stijgbuizen
- Drukvaten: gelaste tanks, chemicaliëncontainers, cryogene opslag
- Transport: treinwagons, vrachtwagenaanhangwagens, dumplichamen, brandstoftankwagens
- Structurele vervaardiging: kraanarmen, bruggen, steigers, aluminium componenten
Vergeleken met ER5356 verbetert het hogere mangaangehalte in ER5556 de sterkte en verwerkbaarheid, waardoor het de voorkeur geniet voor dragende en vermoeidheidskritieke lassen. Het biedt ook een betere weerstand tegen heetscheuren bij lassen met dikke secties of meergangen.
Chemische samenstelling en mechanische eigenschappen
Onze ER5556 voldoet aan de classificaties AWS A5.10, ISO 18273 en GB/10858 S AL 5556. De gecontroleerde samenstelling zorgt voor consistente lasmetaaleigenschappen.
| Element | Limiet (gew.%) |
|---|---|
| Mg | 4,7–5,5 |
| Mn | 0,5–1,0 |
| Cr | 0,05–0,20 |
| Ti | 0,05–0,20 |
| Fe | ≤0,40 |
| Si | ≤0,25 |
| Cu | ≤0,10 |
| Zn | ≤0,25 |
| Be | ≤0,0003 |
| Anderen (elk) | ≤0,05 |
| Overige (totaal) | ≤0,15 |
Typische lasverbindingseigenschappen op 5456-H112 basismateriaal: treksterkte 310 MPa, vloeigrens 160 MPa, rek 14%. De draad heeft een smeltbereik van 570–635°C en een dichtheid van 2,66 g/cm³.
Lasparameters en beschermgas
Voor MIG-lassen adviseren wij de volgende startparameters voor 1,2 mm draad:
- Spanning: 21–25 V
- Stroom: 130–190 A
- Draadaanvoersnelheid: 4,5–7,5 m/min
- Argonstroom: 18–24 l/min
- Uitsteeklengte: 12–18 mm
- Interpasstemperatuur: onder 120°C
Gebruik voor de meeste toepassingen 100% argon (99,996% zuiverheid). Voor secties dikker dan 12 mm verbetert een argon-helium 75/25 mengsel de penetratie en bevochtiging. De draad levert een stabiele boog en een goed laseffect over een breed parametervenster.
Kwaliteitscontrole en naleving
Onze ER5556 wordt geproduceerd in onze fabriek in Hangzhou met internationaal geavanceerde productielijnen en complete testapparatuur. We hanteren een strikt kwaliteitscontrolesysteem en hebben DB-, CE-, ABS-, DNV- en CCS-certificeringen verkregen. Ons eigen laboratorium omvat optische emissiespectrometrie, metallografische microscopie, trekproeven en lasrobots voor proceduretests.
Elke productiepartij wordt getest op chemische samenstelling, mechanische eigenschappen en lasbaarheid. Wij verstrekken materiaaltestcertificaten en op verzoek inspectierapporten van derden. Onze maandelijkse productiecapaciteit bedraagt meer dan 200 ton, waardoor we voor grote projecten zowel standaard spoelen als maatwerkverpakkingen kunnen leveren.
Opslag en behandeling
Om de draadkwaliteit te behouden, bewaart u de spoelen in de originele vacuümverpakking bij 10–35°C en een relatieve vochtigheid van minder dan 55%. Eenmaal geopend, gebruik de draad binnen 96 uur. Voor langere opslag plaatst u de spoelen in een verwarmde kast op 35–45°C. Vermijd blootstelling aan olienevel, slijpstof of chemische dampen. Gebruik schone, poedervrije handschoenen bij het hanteren van draad en vervang de teflonvoering in uw MIG-toorts elke 150 kg draadverbruik.
Informatie die we gebruiken om uw oplossing te configureren
Om een nauwkeurige offerte op te maken en de juiste ER5556-configuratie te adviseren, hebben we de volgende projectgegevens nodig:
- Basismateriaal legering en dikte
- Lasproces (MIG, TIG of geautomatiseerd)
- Vereiste draaddiameter en verpakkingsformaat
- Gezamenlijk ontwerp en laspositie
- Eisen aan mechanische eigenschappen (bijv. treksterkte, vloeigrens, rek)
- Conformiteitsnormen of klantspecificaties
- Geschat maandelijks of jaarlijks verbruik
Met deze informatie kunnen we de draadchemie, oppervlakteafwerking en verpakking afstemmen op uw productieomgeving. We bieden ook OEM/ODM-services voor aangepaste diameters, spoeltypes en labels.
Gerelateerde producten
Ons assortiment aluminium lasdraad omvat ook andere opties uit de 5xxx-serie, zoals Aluminium lasdraad ER5356 , Aluminium lasdraad ER5183 en aluminium lasdraad ER5087. Voor toepassingen uit de 4xxx-serie bieden wij ER4043 silicium-aluminium lasdraad en ER4047 aluminium Mig-lasdraad. Ons team kan u helpen bij het selecteren van het juiste vulmetaal voor uw basislegering en servicevereisten.
Veelgestelde vragen
Welke basismaterialen kan ER5556 lassen?
ER5556 is ontworpen voor het lassen van aluminiumlegeringen uit de 5xxx-serie, waaronder 5052, 5056, 5083, 5086, 5183 en 5556. Het biedt bijpassende mechanische eigenschappen en corrosieweerstand voor deze legeringen. Het is ook geschikt voor het verbinden van 6xxx- en 7xxx-legeringen in veel structurele toepassingen.
Heeft ER5556 een warmtebehandeling na het lassen nodig?
Nee, ER5556 bereikt volledige mechanische eigenschappen in gelaste toestand zonder warmtebehandeling na het lassen. De toevoeging van mangaan zorgt voor een stevige oplossingversterking direct na het lassen.
Welk beschermgas moet worden gebruikt bij ER5556?
100% Argon (99,996% zuiverheid) wordt aanbevolen. Voor secties dikker dan 12 mm kan een mengsel van argon-helium 75/25 de penetratie en bevochtigingswerking verbeteren.
Wat veroorzaakt porositeit bij het lassen met ER5556?
Porositeit wordt doorgaans veroorzaakt door vocht op het draadoppervlak, verontreinigd basismateriaal of onvoldoende beschermgasdekking. Zorg ervoor dat de luchtvochtigheid lager is dan 55%, reinig het basismetaal grondig en controleer de gasstroomsnelheid.
Kunt u op maat gemaakte verpakkingen of OEM-labels leveren?
Ja, wij bieden OEM/ODM-diensten aan. We kunnen spoelgroottes, verpakking en etikettering aanpassen aan uw specificaties. Neem contact met ons op met uw wensen en wij zorgen voor een oplossing op maat.

SNELLE LINKS
PRODUCT
NEEM CONTACT MET ONS OP
-
Jianpu Road no.2 Puyang Town Xiaoshan District Hangzhou Zhejiang China 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
rijk@chinayinyu.com
