
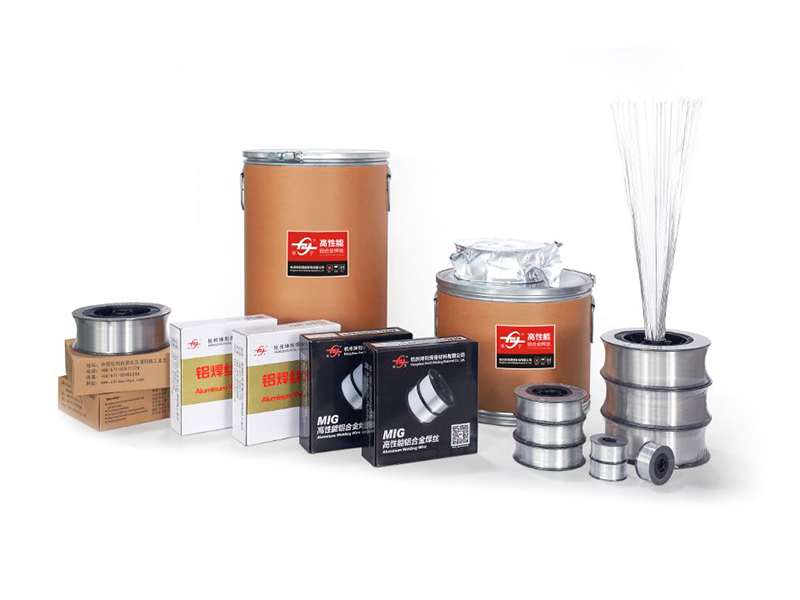
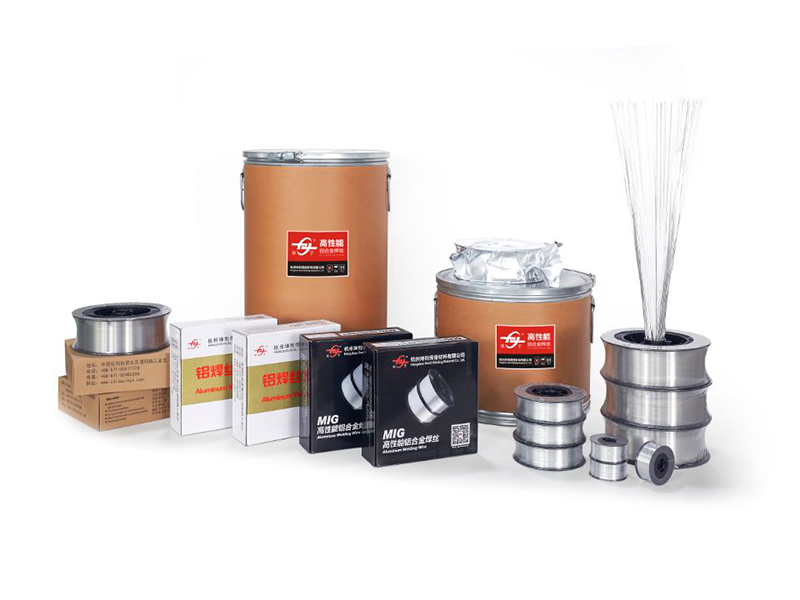
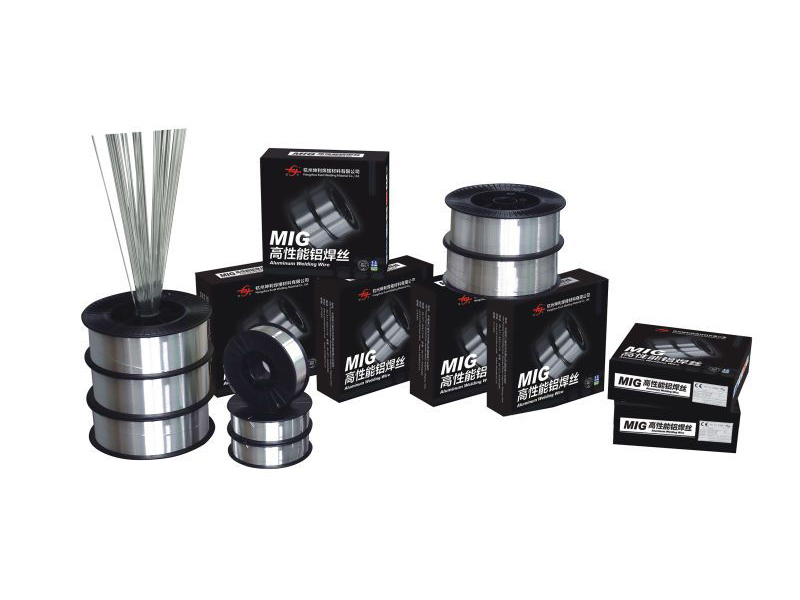
Aluminium lasdraad
ER4047 aluminium Mig-lasdraad
4047 is een vulmetaal van 12% siliciumaluminium met een uitstekende corrosieweerstand en een laag smeltpunt, waardoor een zeer laag aantal vervormingen in het moedermetaal wordt gegarandeerd, aanbevolen voor laslegeringen als 1060, 1350, 3003, 3004, 5052, 6060,6061,6063, enz. en het gieten van Al-legeringen, zoals 710.0,711.0.
E-mail: rijk@chinayinyu.com
Neem contact met ons op
Product beschrijving
Al-Si12 Eutectische legering
ER4047 aluminium lasdraad
Hoog siliciumgehalte | Soldeer- en fusietoepassingen
11-13%
Silicium bereik
577-582°C
Eutectische smelt
0,35-0,45 S/cm
Geleidbaarheid
ER4047 is een bijna eutectisch aluminium-siliciumvulmetaal dat 11,0% tot 13,0% silicium bevat. Deze samenstelling biedt het laagste smeltpunt onder de lasdraden van aluminiumlegeringen, waardoor het geschikt is voor hardsoldeertoepassingen en het lassen van dunne materialen. De hoge siliciumconcentratie produceert een vloeibaar lasbad met verminderde krimp bij stolling. Silicium minimaliseert ook de vorming van brosse intermetaalverbindingen bij het verbinden van aluminium met gecoat staal of ongelijksoortige metalen.
Dichtheid (vast) 2,65 g/cm³
Elektrische weerstand 46 nΩ·m
Thermische geleidbaarheid 155 W/m·K
Uitbreidingscoëfficiënt 21,5 µm/m·K
Kernprestatiekenmerken
Eutectische vloeibaarheid
De 11-13% siliciumsamenstelling produceert een smal vriesbereik van slechts 5°C, waardoor het lasbad gemakkelijk in nauwe spleten en complexe verbindingsgeometrieën kan stromen. Deze eigenschap ondersteunt het solderen van gelepte verbindingen en het repareren van gegoten aluminium componenten.
Hot Crack-mitigatie
Een hoog siliciumgehalte verhoogt de volumefractie van de eutectische fase bij korrelgrenzen, waardoor thermische contractiespanningen tijdens het stollen worden opgevangen. Dit vermindert de gevoeligheid voor scheuren bij het lassen van 5xxx-legeringen met een hoog magnesiumgehalte of wanneer de verdunningsniveaus variëren.
Compatibiliteit met solderen
De lage liquidustemperatuur (582°C) maakt dompel- en toortssolderen van aluminium assemblages mogelijk zonder het basismateriaal te smelten. De gewrichtssterkte bereikt 120-150 MPa in correct geconfigureerde overlapverbindingen.
Porositeitscontrole
Silicium werkt als deoxidatiemiddel en vermindert de waterstofoplosbaarheid in het gesmolten lasbad. Dit resulteert in lagere porositeitsniveaus in vergelijking met pure aluminium vulstoffen, vooral bij het lassen van geanodiseerde of geoxideerde oppervlakken.
TECHNISCH GEGEVENSBLAD
Draaddiameters
0,8 mm · 1,0 mm · 1,2 mm · 1,6 mm · 2,4 mm
Precisiegeslepen, ±0,007 mm tolerantie
Oppervlaktebehandeling
Geschoren Ontvet Oxide Gecontroleerd
Oppervlaktezuurstofgehalte lager dan 80 ppm
Spoolconfiguratie
D200 / D300 / K300 / Uitbetalingstrommels
Laag gewikkeld met dwarssteek 0,85-1,1 mm
Conformiteitsnormen
AWS A5.10 (ER4047) · ISO 18273 (S Al 4047A)
CE-gecertificeerd voor drukapparatuur
⸬
Industriële toepassingsmatrix
HVAC en koeling
Gesoldeerde aluminium warmtewisselaars, condensorbatterijen, verdamperkernen, vloeistofleidingassemblages
Warmteoverdracht in de automobielsector
Radiatortanks, verwarmingskernen, laadluchtkoelers, oliekoelers, accukoelplaten
Elektrotechniek
Busbarverbindingen, transformatorwikkelingen, condensatorbehuizingen, overgangen van aluminium naar koper
Additieve reparatie
Restauratie van aluminium spuitgietstukken, reparatie van porositeit in gegoten componenten, opbouw van versleten oppervlakken
Lichtgewicht structuren
Dunwandige buisconstructies, honingraatpaneelverlijming, niet-structurele beugels voor de ruimtevaart
Energieopwekking
Reparatie van generatorbehuizingen, koelsysteemcomponenten voor transformatoren, fabricage van buskanalen
Onvolledige fusie in hardgesoldeerde verbindingen
Verhoog de voorverwarmingstemperatuur van het basismetaal tot 250-300°C. Controleer of er over de gehele voeglengte vulmetaal is aangebracht. Houd de voegafstand tussen 0,05 mm en 0,15 mm aan voor capillaire stroming.
Erosie of smelten van basismetalen
Verkort de verblijftijd van de toorts en controleer de warmte-inbreng. Gebruik voor dunne materialen (minder dan 1,5 mm) een lagere draadaanvoersnelheid en een voortbewegingssnelheid van meer dan 40 cm/min. Overweeg gepulseerde GTAW-parameters met piekstroom onder 140A.
Grijze of zwarte resten op de las
Overmatige siliciumsegregatie of oxidatie. Controleer de zuiverheid van het beschermgas (minimaal argon 99,996%). Verhoog de gasstroom tot 18-22 l/min en controleer of er geen tocht is in de buurt van de laszone.
Draadknik bij aandrijfrollen
Schakel over naar U-groefrollen met contactdruk ingesteld op de laagste effectieve instelling. Gebruik een verlengde teflonvoering met een interne diameter die 0,1 mm groter is dan draad. Verminder de spanning op de draadspoelnaaf.
Ontvangst- en opslagprotocol
- Inspecteer de integriteit van de verpakking bij ontvangst. Elke schade aan de vacuümafdichting vereist onmiddellijke inspectie of afkeuring van de draad.
- Bewaar spoelen in de originele verpakking op een plek die vrij is van stof in de lucht, olienevel of chemische dampen.
- Houd de opslagtemperatuur tussen 10°C en 35°C. Relatieve vochtigheid mag niet hoger zijn dan 55%.
- Roteer de voorraad met behulp van de FIFO-methode. De maximale houdbaarheid in ongeopende verpakking is 36 maanden.
Conditionering vóór gebruik
- Laat de draad gedurende 12 uur acclimatiseren aan de omgevingstemperatuur van het lassen voordat u de verzegelde verpakking opent.
- Voor spoelen die bij een temperatuur beneden 10°C zijn opgeslagen, dient u ze gedurende 24 uur bij 20-25°C te bewaren om het risico van condensatie te elimineren.
- Na opening draad binnen 72 uur gebruiken. Gedeeltelijk gebruikte spoelen kunnen in een droge kast bij 30-40°C worden bewaard.
- Breng geen draad over tussen spoelen, omdat het wikkelpatroon van de lagen hierdoor wordt verstoord.
Lasparameter Basislijn
- GMAW (1,2 mm): 18-22 V, 100-160 A, 100% argon 18-22 l/min, uitsteeklengte 15-20 mm.
- GTAW (2,4 mm): 80-140 A, AC-balans 65-75%, 100% argon 10-15 l/min.
- Solderen (toorts): Neutrale vlam, fluxtype FB3-S, basismetaaltemperatuur 580-610°C.
ER4047 aluminium Mig-lasdraad
Komend uit China,
Marketing aan de wereld.
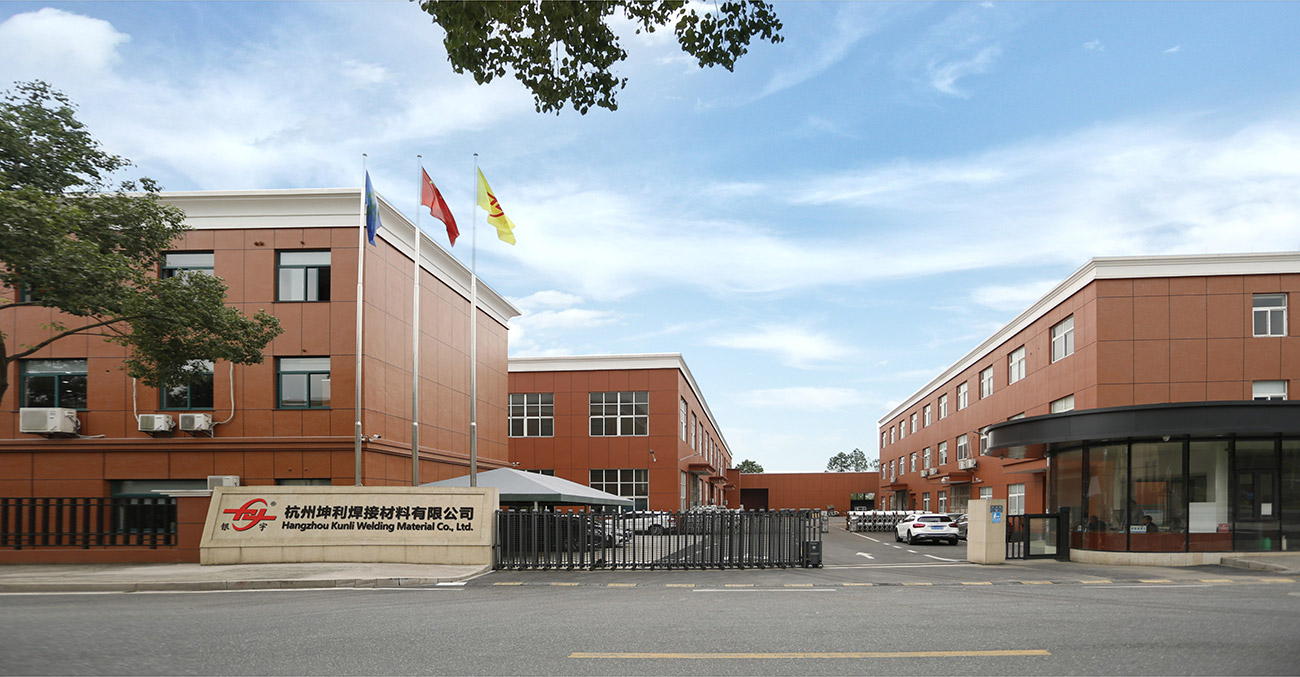
Hangzhou Kunli lasmaterialen Co., Ltd. is gevestigd in de industriële zone van Puyang Town, Xiaoshan District, Hangzhou, provincie Zhejiang. Het is een high-tech en high-performance China ER4047 aluminium Mig-lasdraad fabrikant En groothandel ER4047 aluminium Mig-lasdraad leverancier. Het bedrijf heeft meer dan 20 jaar ervaring in de productie van draad van aluminiumlegeringen, met internationale geavanceerde lasdraadproductieapparatuur van aluminiumlegeringen, complete testapparatuur, een stabiel productieproces en een strikt kwaliteitscontrolesysteem. De krachtige OEM/ODM ER4047 aluminium Mig-lasdraad geproduceerd door het bedrijf heeft met succes een aantal internationale gezaghebbende certificeringen doorstaan, zoals DB, CE, ABS, DNV, CCS, enz. We hebben meer dan 200 ton productiecapaciteit per maand en 50% werd geëxporteerd naar meer dan 30 landen zoals de VS, Mexico, Zuidoost-Azië, Japan, Korea, Australië, Nieuw-Zeeland en enz.
-

30+
GEBRUIKT IN DE TECHNOLOGISCHE SECTOR VAN DE ZWARE INDUSTRIE
-

35
JAAR ONDERZOEK EN ONTWIKKELING ERVARING
-

200+
COÖPERATIEVE GROOTSCHALIGE R&D INSTELLINGEN
-

20+
WERELDHANDELSLANDEN EN REGIO'S
Afkomstig uit China,
Marketing aan de wereld.
Meer dan 90% van onze buitendienstmedewerkers hebben een professionele en technische achtergrond en hebben vele jaren ervaring in de verwerking en montage van apparatuur. Juist dankzij dit verenigde, toegewijde, baanbrekende, bekwame en ervaren team kunnen de technologie en producten van het bedrijf voortdurend worden bijgewerkt en verbeterd.


NEEM CONTACT OP
Stuur ons een bericht
gerelateerde producten
-
 Bekijk meer
5154 Lasdraad van aluminiumlegering
-
 Bekijk meer
ER4043 Silicium aluminium lasdraad
-
 Bekijk meer
ER4047 aluminium Mig-lasdraad
-
 Bekijk meer
ER5154 Al-Mg-legeringsdraad
-
 Bekijk meer
ER5087 Magnesium-aluminium lasdraad
-
 Bekijk meer
Aluminium lasdraad ER5183
-
 Bekijk meer
Aluminium lasdraad ER5356
-
 Bekijk meer
ER5554 aluminium lasdraad
-
 Bekijk meer
ER5556 aluminium lasdraad
-
 Bekijk meer
ER1100 aluminium lasdraad
-
 Bekijk meer
ER5754 aluminium lasdraad
-
 Bekijk meer
ER2319 aluminium lasdraad
::: Laatste nieuws :::
-
Why Is ER5554 Welding Wire Used for Certain Aluminum Jobs
Aug 26, 2026
Aluminiumlassen zien er van een afstand vrij eenvoudig uit. Het materiaal is licht, gemakkelijk te vormen en komt overal voor in ...
-
What Welding Conditions Matter for 5183 Aluminium Mig Wire
Aug 24, 2026
Van een afstand ziet het lassen van aluminium er eenvoudig genoeg uit: voer de draad in, sla de boog, beweeg langs de naad. Als u...
-
How Do Aluminum Welding Wire Types Differ Across Fabrication...
Aug 19, 2026
Een lasser die op een bank staat en naar drie spoelen aluminiumdraad staart die er allemaal vrijwel identiek uitziet, weet precie...
-
What Welding Defects Can 4943 Aluminum Welding Wire Help Red...
Aug 17, 2026
Een lasser die een stap terug doet van een voltooide aluminium verbinding en vervolgens poriën verspreid over de hiel of een haar...
-
Aluminum Welding Wire Quality Control Process Explained: Fro...
Aug 26, 2026
Kwaliteitscontrole van aluminium lasdraad: waar de meeste lasproblemen eigenlijk beginnen Een fabrikant die 5083 scheeps...
-
How Aluminum Welding Wire Is Made: Full Manufacturing Proces...
Aug 18, 2026
Twee spoelen met lasdraad kunnen dezelfde legeringsaanduiding, gelijke diameter op het label en dezelfde AWS-class draagificat...
Uitbreiding branche-informatie
Meer informatie over ER4047 aluminium Mig-lasdraad
ER4047 Aluminium MIG-lasdraad
Als een Er4047 aluminium Mig-lasdraad.html fabrikant , stemmen we de productconfiguratie af op de toepassing, operationele limieten, interfaces en acceptatiecriteria die voor elk project zijn gedefinieerd.
Als een specialized ER4047 Fabrikant van aluminium Mig-lasdraad Hangzhou Kunli Welding Materials Co., Ltd. produceert een bijna eutectisch Al-Si12-vulmetaal met 11–13% silicium. Deze samenstelling geeft het laagste smeltpunt onder aluminium lasdraden, waardoor het de voorkeur geniet voor hardsolderen, dunlassen en toepassingen waarbij vloeibaarheid en scheurweerstand van cruciaal belang zijn. Onze draad wordt vervaardigd in onze Chinese fabriek met meer dan 20 jaar ervaring, met behulp van geavanceerde apparatuur en strikte kwaliteitscontrole om consistente prestaties te garanderen.
Productoverzicht
ER4047 is een eutectische legering met een smal smeltbereik van 577–582°C, die een uitstekende vloeibaarheid biedt en een verminderde krimp bij stolling. Het is ontworpen voor het verbinden van aluminiumlegeringen zoals 1060, 1350, 3003, 3004, 5052, 6060, 6061 en 6063, evenals gietlegeringen zoals 710.0 en 711.0. Het hoge siliciumgehalte minimaliseert hete scheuren en verbetert de corrosieweerstand, waardoor het ideaal is voor HVAC-warmtewisselaars, autoradiatoren, elektrische stroomrails en reparatie van gegoten componenten.
Belangrijkste specificaties
| Parameter | Waarde |
|---|---|
| Siliciuminhoud | 11,0 – 13,0% |
| Smeltbereik | 577 – 582°C |
| Dichtheid | 2,65 g/cm³ |
| Elektrische geleidbaarheid | 0,35 – 0,45 S/cm |
| Thermische geleidbaarheid | 155 W/m·K |
| Uitbreidingscoëfficiënt | 21,5 µm/m·K |
Beschikbare configuraties
Wij leveren ER4047 in verschillende diameters en verpakkingen, passend bij verschillende lasprocessen en productieschalen:
- MIG-draad: 0,8, 0,9, 1,0, 1,2, 1,6, 2,4 mm – spoelen van 0,5, 2, 5, 6, 7, 9 kg
- TIG-staven: 1,6, 2,0, 2,4, 3,0, 3,2, 4,0, 5,0 mm – verpakkingen van 5 of 10 kg
- Drumverpakking: 40 of 80 kg voor automatisch voeren
- Spoelen: 8–15 kg voor handmatig of halfautomatisch gebruik
Alle draad is nauwkeurig geslepen met een tolerantie van ±0,007 mm, geschoren, ontvet en oxide-gecontroleerd om de oppervlaktezuurstof onder de 80 ppm te houden. Laagwikkeling met een dwarssteek van 0,85–1,1 mm zorgt voor een soepele doorvoer en een stabiele boog.
Toepassing Pasvorm
ER4047 is ontwikkeld voor processen waarbij een laag smeltpunt en een hoge vloeibaarheid essentieel zijn:
- HVAC en koeling: Gesoldeerde aluminium warmtewisselaars, condensorbatterijen, verdamperkernen
- Automobiel: Radiatortanks, verwarmingskernen, laadluchtkoelers, accukoelplaten
- Elektrisch: Busbarverbindingen, transformatorwikkelingen, overgangen van aluminium naar koper
- Additieve reparatie: Herstel van spuitgietstukken, reparatie van porositeit, opbouw van versleten oppervlakken
- Lichtgewicht structuren: Dunwandige buizen, honingraatpanelen, niet-structurele beugels voor de luchtvaart
Lasparameters
Optimale resultaten zijn afhankelijk van het proces en het voegontwerp. Ons technisch team kan specifieke parameters aanbevelen, maar typische basiswaarden zijn:
| Proces | Parameters |
|---|---|
| GMAW (1,2 mm) | 18–22 V, 100–160 A, 100% argon 18–22 l/min, uitsteeklengte 15–20 mm |
| GTAW (2,4 mm) | 80–140 A, AC-balans 65–75%, 100% Argon 10–15 l/min |
| Toorts solderen | Neutrale vlam, flux FB3-S, onedel metaal 580–610°C |
Kwaliteitsborging en naleving
Onze ER4047 wordt geproduceerd onder ISO9001-, ISO14000- en ISO18001-gecertificeerde systemen. Elke batch ondergaat chemische analyses, mechanische tests en verificatie van de lasprestaties met behulp van geavanceerde apparatuur zoals Shimadzu PDA-spectrometers en OTC-lasrobots. De draad voldoet aan AWS A5.10 (ER4047) en ISO 18273 (S Al 4047A), en is CE-gecertificeerd voor drukapparatuur. We beschikken ook over DB-, ABS-, DNV- en CCS-certificeringen, ter ondersteuning van maritieme en structurele toepassingen.
Opslag en behandeling
Om de draadkwaliteit te behouden, bewaart u de spoelen in de originele verpakking op een schone, droge plaats (10–35°C, RH <55%). Laat verzegelde verpakkingen 12 uur acclimatiseren voordat u ze opent. Na opening binnen 72 uur gebruiken of in een droge kast bewaren bij 30–40°C. De maximale houdbaarheid in ongeopende verpakking is 36 maanden.
Informatie die we gebruiken om uw oplossing te configureren
Om een nauwkeurige offerte en technisch voorstel op te maken, hebben wij de volgende projectgegevens nodig:
- Basismateriaal legering en dikte
- Lasproces (MIG, TIG, solderen) en verbindingsontwerp
- Vereiste draaddiameter en verpakkingstype
- Productievolume en leveringsschema
- Eventuele specifieke normen of certificeringen vereist
Onze technici gebruiken deze informatie om de optimale draadconfiguratie aan te bevelen en begeleiding te bieden bij lasparameters.
Gerelateerde producten
Ontdek ons volledige assortiment aluminium lasdraden, inclusief ER4043 Silicium aluminium lasdraad voor algemeen laswerk, ER5356 aluminium lasdraad voor toepassingen met hoge sterkte, en ER5183 aluminium lasdraad voor verbindingen van maritieme kwaliteit. Bezoek onze categorie Aluminium lasdraad voor meer opties.
Veelgestelde vragen
Wat is het belangrijkste voordeel van ER4047 ten opzichte van ER4043?
ER4047 heeft een hoger siliciumgehalte (12% versus 5%), waardoor het een lager smeltpunt en een superieure vloeibaarheid heeft. Dit maakt het ideaal voor hardsolderen en dunlassen waarbij nauwe openingen en minimale vervorming vereist zijn.
Kan ER4047 worden gebruikt voor het lassen van 6061 aluminium?
Ja, ER4047 wordt aanbevolen voor 6061 en andere 6xxx-legeringen. Het biedt goede scheurweerstand en corrosieprestaties, hoewel voor hogere sterkte-eisen ER5356 de voorkeur kan hebben.
Welke verpakkingsmogelijkheden zijn er voor geautomatiseerde laslijnen?
Wij bieden trommels van 40 of 80 kg voor continue aanvoer, evenals spoelen met nauwkeurige laagwikkeling om een soepele draaduitbetaling te garanderen. Voor specifieke lijnvereisten kan een aangepaste verpakking worden geregeld.
Hoe zorg je voor een consistente kwaliteit over batches heen?
Ons productieproces omvat strikte inspectie van binnenkomend materiaal, monitoring tijdens het proces en eindtesten van de chemische samenstelling, mechanische eigenschappen en lasprestaties. Elke batch is traceerbaar en gedocumenteerd.
Biedt u technische ondersteuning voor de optimalisatie van lasparameters?
Ja, onze lasingenieurs kunnen u helpen met parameterselectie, probleemoplossing en indien nodig zelfs ondersteuning op locatie. We werken nauw samen met klanten om een succesvolle implementatie te garanderen.

SNELLE LINKS
PRODUCT
NEEM CONTACT MET ONS OP
-
Jianpu Road no.2 Puyang Town Xiaoshan District Hangzhou Zhejiang China 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
rijk@chinayinyu.com
