
Hoe u de kwaliteit van aluminium lasdraad kunt testen: een praktische gids voor fabrikanten
Waarom draad testen voordat deze het pistool bereikt?
De klus is eenvoudig totdat de draad arriveert: een 3 m lange 6061-T6-koker, een spoel van 1,2 mm ER5356 en een MIG-pistool dat de hele ochtend schone kralen heeft geproduceerd. Halverwege de eerste naad begint de boog te sputteren, breekt porositeit uit over het lasvlak en wordt de draadaanvoer schokkerig. De machine is niet veranderd. De exploitant is niet veranderd. De draad heeft. De meeste lasfouten bij aluminium die te wijten zijn aan apparatuur of techniek zijn terug te voeren op het verbruiksartikel, en de oplossing is veel goedkoper dan herwerken: test de draad voordat u deze laadt .
Aluminium lasdraad verbergt zijn gebreken goed. Oppervlakteoxide, smeermiddelresten, fijne longitudinale krassen, een onronde doorsnede, slechte worp en zelfs een geheel andere legering kunnen er allemaal normaal uitzien op de spoel. De schade manifesteert zich later, binnen de las, in de vorm van porositeit, slechte smelting of een mislukte buigtest. Het is waar dat niets een gekwalificeerde lasprocedure en een ervaren operator vervangt, maar de draad bepaalt de bovengrens van wat beide kunnen bereiken. Een binnenkomende inspectie van 15 minuten lost de meeste van deze problemen op, terwijl de spoel nog steeds gemakkelijk kan worden teruggeplaatst.
Die inspectie moet worden ingekaderd door AWS A5.10/A5.10M, de classificatienorm voor aluminium vulmetalen. Het definieert de legeringssamenstellingsbereiken, diametertoleranties, verpakkingsvoorwaarden en certificeringsvereisten waaraan de draad van een leverancier moet voldoen. Als een zending niet te herleiden is naar een classificatie op het certificaat, behandel dan elke volgende controle met extra argwaan.
Controles op de werkvloer die minuten duren
Voor geen van de onderstaande tests is een laboratorium nodig. Je hebt een schone, pluisvrije doek, een micrometer en voldoende vrije vloerruimte nodig om ongeveer een meter draad af te wikkelen. Als je ze in de juiste volgorde doorneemt, zul je de geometrie, het oppervlak en de fysica begrijpen die bepalen of de draad goed kan worden ingevoerd en gelast.
Oppervlaktekwaliteit: de buig-en-draaitest
De buig-en-draaitest, ook wel de rooktest genoemd, legt oppervlakteverontreiniging snel bloot. Snij een monster van 250 mm, buig het tot 90°, ongeveer 50 mm van elk uiteinde, pak het ene uiteinde vast met een tang en draai het andere uiteinde vijf of zes volledige slagen. Een draad met veel oxide of trekresten schilfert af, rookt of werpt fijne deeltjes af als je draait; in ernstige gevallen breekt het vóór zes beurten. Inspecteer na het draaien de bochten onder fel licht. Krassen in de lengterichting, ook wel matrijslijnen genoemd, betekenen dat de trekmatrijzen van de leverancier versleten zijn of dat de smering slecht was. Een schone draad blijft soepel, stil en vrij van deeltjes. Trek vervolgens een meter of twee door het schone doek: een grijze of zwarte aanslag op het doek is eerder een teken van vervuiling, terwijl een lichte egale glans normaal is.
Gegoten en Helix: de één meter afwikkeltest
Voer ongeveer een meter draad van de spoel en laat deze op natuurlijke wijze op een schone vloer vallen. Trek het niet recht en forceer het niet plat. De draad nestelt zich in lussen en twee cijfers beschrijven het. Cast is de diameter van de cirkel die de lus vormt; helix is hoe ver het middelpunt van de lus boven de vloer uitkomt. Voor MIG-draad van 1,2 mm zijn een afgietsel van ongeveer 300–600 mm en een spiraal van 25 mm of minder werkbare waarden, maar de referentie moet altijd het bereik zijn dat uw leverancier in zijn specificatie vermeldt. Een te strakke worp zorgt ervoor dat de draad overmatig op de spoel draait en de voering bevecht; een hoge helix zorgt voor een kloppende werking aan de punt die een onstabiele boog en onregelmatige afzetting veroorzaakt. Dit is waarom Cast- en helixcontrole heeft een direct effect op de laskwaliteit en voedingsstabiliteit – en waarom het de moeite waard is om dit te controleren voordat de spoel wordt gemonteerd.
Diameter en ovaliteit: de micrometercontrole
Voer micrometermetingen uit op drie of meer posities langs een nieuw stuk draad. Lees op elke positie de diameter af, draai de micrometer een kwartslag en lees hem opnieuw af. Voor draad van 1,2 mm houden gerenommeerde fabrieken de diameter aan ±0,01 mm en de ovaliteit – het verschil tussen de grootste en de kleinste waarde bij een enkele doorsnede – moet onder de 0,01 mm blijven. Een te kleine draad verliest het contact met de punt en zorgt ervoor dat de boog afdwaalt; te groot draad is de klassieke oorzaak van vastgelopen lijnvoeringen en nestelen van vogels. Omdat de pasvorm van de contacttip de stroomoverdracht omzet in een stabiele boog, diametertolerantie is belangrijker dan de meeste aankoopspecificatiebladen suggereren - controleer het op elke partij.
Legeringverificatie: Lees het certificaat, niet het label
Een aluminiumlegering kun je niet met het oog identificeren. Een ER4043-spoel en een ER5356-spoel zien er op de plank identiek uit, maar het verschil tussen een op silicium gebaseerd 4xxx-vulmiddel en een op magnesium gebaseerd 5xxx-vulmiddel verandert de vloeibaarheid, scheurweerstand, lassterkte en zelfs de kleur van de geanodiseerde las. Het belangrijkste document bij de inkomende keuring is daarom het molenproefcertificaat (MTC), doorgaans afgegeven volgens EN 10204 3.1, waarin de feitelijke samenstelling van de partij wordt vermeld.
Elke classificatie heeft gedefinieerde grenzen. Het certificaat voor een ER5356 aluminium lasdraad zou bijvoorbeeld magnesium in het bereik van 4,5-5,5% moeten tonen, met silicium onder 0,25% en ijzer onder 0,40%. Magnesium is wat 5xxx-lassen hun sterkte en corrosieweerstand geeft, dus een certificaat dat naar de ondergrens afdrijft zou vragen moeten oproepen voordat de draad dat doet.
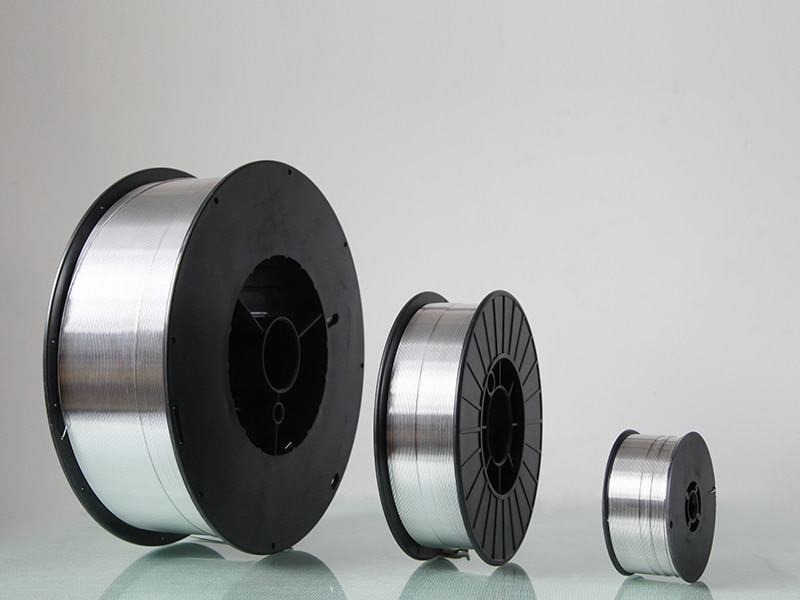 Aluminium lasdraad ER5356 - Kunliwelding-fabrikant Kunli is uw go-to groothandel voor aluminium lasdraad ER5356 en biedt ideale corrosieweerstand en sterkte. Geschikt voor de marine, een... Bekijk Product →
De op silicium gebaseerde familie vraagt om een andere lezing. Een certificaat voor een ER4043 silicium-aluminium lasdraad zou silicium op 4,5-6,0% moeten vermelden, wat de legering zijn vloeibaarheid en weerstand tegen warmscheuren geeft. Als de las geanodiseerd moet worden, is dat siliciumbereik zowel esthetisch als mechanisch van belang.
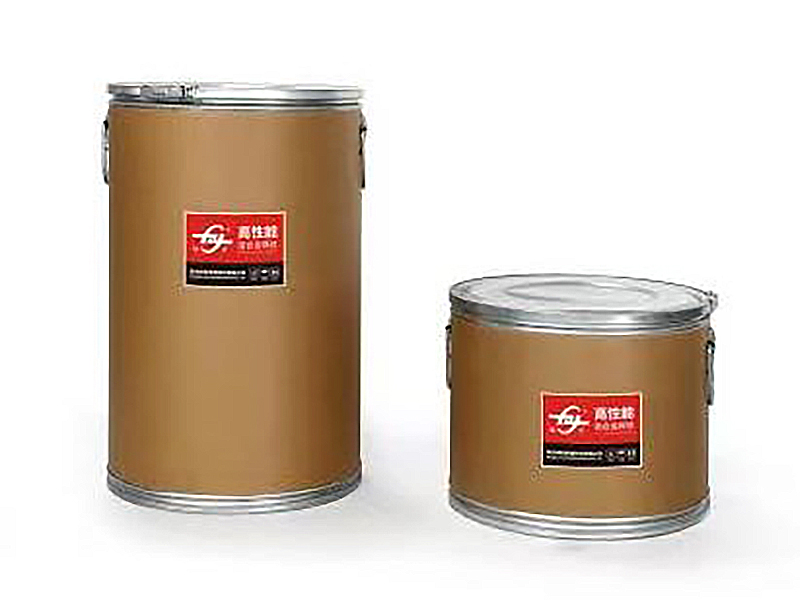 ER4043 fabrikanten van aluminium lasdraad, leveranciers Als China ER4043 aluminium lasdraadfabrikanten en OEM / ODM-leveranciers, biedt Hangzhou Kunli lasmaterialen Co., Ltd. groothandel A ... Bekijk Product →
Controleer of het lotnummer op het certificaat overeenkomt met elk spoellabel en noteer de datum: aluminiumdraad dat te lang in vochtige omstandigheden wordt bewaard, absorbeert voldoende oppervlaktevocht om porositeit te veroorzaken, zelfs als de samenstelling perfect is. Als de verbinding kritisch is en de leverancier niet bewezen is, breng dan een paar minuten door met een optische emissiespectrometer (OES) voor positieve materiaalidentificatie. Voor de meeste fabricagewinkels is een zorgvuldig beoordeelde MTC in combinatie met de bovenstaande controles op de werkvloer echter voldoende.
Een checklist voor ontvangstinspectie van 15 minuten
Om de inspectieroutine te maken in plaats van een reactie, kunt u een checklist gebruiken die een magazijnier, kwaliteitscontroleur of hoofdlasser in ongeveer 15 minuten kan voltooien voordat een spoel aan een machine wordt toegewezen.
| Controleer | Methode | Acceptatierichtlijn | Frequentie |
|---|---|---|---|
| Spoel en verpakking | Visuele controle op verbogen flenzen en gescheurd vochtscherm | Geen vervorming; geen blootliggende of vuile draad | Elke spoel |
| Oppervlakteverontreiniging | Buig-en-draaitest; schoon doekje | Geen schilfering, rook, matrijslijnen of doekresten | Elke spoel |
| Cast | 1 m ontspannen; meet de lusdiameter | Binnen het door de leverancier aangegeven bereik, b.v. 300–600 mm voor 1,2 mm | Elke partij |
| Helix | 1 m ontspannen; meet de lusstijging | 25 mm of minder in het midden | Elke partij |
| Diameter en ovaliteit | Micrometer op 3 posities, twee assen per positie | ±0,01 mm of nominal for 1.2 mm; ovality ≤ 0.01 mm | Elke partij |
| Traceerbaarheid van legeringen | Vergelijk MTC, spoellabels en paklijst | Certificaatsamenstelling binnen AWS A5.10-limieten; lotnummers komen overeen | Elke partij |
| Voeding en boogcontrole | Ren 2-3 m door het pistool bij productie-instellingen | Soepel voer, stabiele boog, geen vogelnesten | Eerste spoel van elk nieuw lot |
Noteer het resultaat op de spoel of in uw ontvangstlogboek. Als een controle mislukt, isoleer dan de spoel, fotografeer het bewijsmateriaal en geef de leverancier het lotnummer. Het antwoord dat zij bieden vertelt u net zoveel over de relatie als het certificaat.
Wat de testresultaten zeggen over uw leverancier
De mislukkingen die u tegenkomt, wijzen in verschillende richtingen. Oppervlakteverontreiniging en matrijslijnen duiden op versleten trekmatrijzen, slechte reiniging of zwakke smering in het proces van de leverancier. Hoge helix en inconsistente gietvorm wijzen op onjuiste tegenspanning tijdens het opnieuw opspoelen of onzorgvuldig hanteren tijdens transport. Draad die niet rond is, wordt meestal veroorzaakt door problemen met trekken of rechttrekken. Een certificaat dat niet overeenkomt met het partijlabel is de ernstigste bevinding: het betekent dat er een gat in het traceerbaarheidssysteem van de leverancier zit.
Voordat u zich aan een nieuwe bron wijdt, is het de moeite waard om dit te begrijpen wat een betrouwbare leverancier doet om draadcompatibiliteit te garanderen met uw apparatuur, uw legeringen en uw inspectieroutine. Leveranciers die hun eigen tekenlijnen runnen en testinstrumenten op de fabrieksvloer houden, zijn gemakkelijker te controleren dan handelsbedrijven die alleen geïmporteerde haspels opnieuw labelen. Ze moeten ook drie vragen duidelijk kunnen beantwoorden:
- Hoe wordt het werpen en helixen gecontroleerd op het spoelstation?
- Hoe wordt de diameter van elke productiepartij geverifieerd?
- Heeft het maalcertificaat betrekking op de daadwerkelijke partij in uw magazijn en is die partij te herleiden tot de hitte?
Voor structurele en maritieme werkzaamheden geldt dezelfde due diligence voor vulstoffen met een hogere sterkte. Een ER5183 aluminium lasdraad , gewoonlijk gespecificeerd voor 5083-platen, zou mangaan moeten bevatten met 0,5-1,0% naast het magnesiumbereik; het certificaat zou je de hitte terug naar de smelt moeten laten traceren. Als de documentatie dit ondersteunt, bevestigen de tests op de werkvloer eenvoudigweg wat de fabrikant al wist.
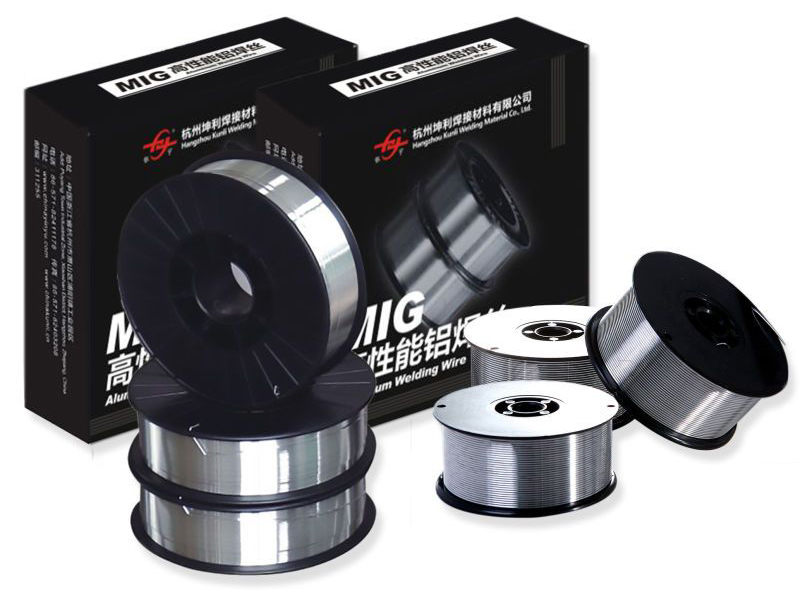 Aluminium lasdraad ER5183 fabrikanten - Kunli leveranciers Aluminium lasdraad ER5183 geleverd door de fabrikant Kunli, geschikt voor auto- en industrieel lassen met grote sterkte en corr... Bekijk Product →
Nog een laatste opmerking: testen is slechts het halve werk. Zodra de draad is gepasseerd, bewaart u deze op een droge, temperatuurstabiele plaats, vervangt u de vochtbarrière na elk gebruik en gebruikt u eerst gesloten verpakkingen. De kwaliteit die u bij de goedereninvoer heeft gecontroleerd, moet standhouden totdat de draad daadwerkelijk de las wordt. En een draad die is getest en beschermd, is een draad die u geen middagje nabewerking kost.
gerelateerde producten
-
 Bekijk meer
5154 Lasdraad van aluminiumlegering
-
 Bekijk meer
ER4043 Silicium aluminium lasdraad
-
 Bekijk meer
ER4047 aluminium Mig-lasdraad
-
 Bekijk meer
ER5154 Al-Mg-legeringsdraad
-
 Bekijk meer
ER5087 Magnesium-aluminium lasdraad
-
 Bekijk meer
Aluminium lasdraad ER5183
-
 Bekijk meer
Aluminium lasdraad ER5356
-
 Bekijk meer
ER5554 aluminium lasdraad
-
 Bekijk meer
ER5556 aluminium lasdraad
-
 Bekijk meer
ER1100 aluminium lasdraad
-
 Bekijk meer
ER5754 aluminium lasdraad
-
 Bekijk meer
ER2319 aluminium lasdraad

