
Waarom presteert aluminium lasdraad ER5183 goed op 5083?
Wanneer aluminium onderdelen verbonden moeten worden, heeft de toevoegdraad een directe verbinding met hoe de afgewerkte verbinding zich draagt. De keuze is niet tegelijkertijd een kwestie van een draadselectie die kan smelten tijdens het lassen. De samenstelling van het basismetaal, de staat van de verbinding, het lasproces en de manier waarop de draad vóór gebruik wordt gebruikt, kunnen allemaal van invloed zijn op het resultaat.
Dit is vooral relevant bij het werken met 5083 aluminium. Het wordt algemeen geassocieerd met toepassingen waarbij sterkte en weerstand tegen correlatie van belang zijn, dus het vulmateriaal moet passen bij de kenmerken van het basismetaal. Aluminium lasdraad ER5183 wordt vaak gebruikt voor dit soort werk, omdat de samenstelling ervan overtuigd is voor aluminiumlegeringen met een relatief hoog magnesiumgehalte.
De relatie tussen de lasdraad en 5083 is daarom meer dan een simpele product-tot-product-match. Materiaalsamenstelling, draaddiameter, afschermingsomstandigheden, oppervlaktereinheid, opslag en productiecontrole kunnen allemaal het lassproces beïnvloeden. Als u deze factoren samen bekijkt, krijgt u een duidelijker beeld van waarom ER5183 wordt gebruikt met 5083 en wat de prestaties ervan profiteren tijdens de fabricage kunnen beïnvloeden.
Wat maakt ER5183 geschikt voor 5083 aluminiumlassen
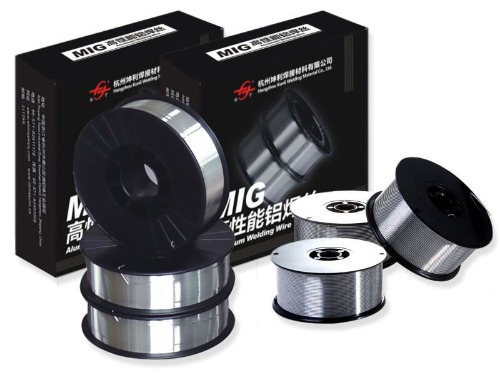
Het verband tussen ER5183 en 5083 begint met hun materiaaleigenschappen. Beide zijn aluminiumlegeringen geassocieerd met magnesium als belangrijk legeringselement. Dit maakt het vulmateriaal compatibel met de algemene eisen van het lassen van aluminium met een hoog magnesiumgehalte.
Een lasdraad moet een lasmetaalvormen zijn die samenwerkt met het basismetaal. Als de samenstelling van het vulmiddel slecht op elkaar is afgestemd, biedt de afgewerkte voeg mogelijk niet de eigenschappen die u van het originele materiaal verwacht. Voor 5083 is de keuze voor een magnesiumhoudend vulmiddel bij het behouden van een succesvolle relatie tussen het lasgebied en het moedermateriaal.
Er zijn verschillende factoren waarmee u rekening moet houden bij de beoordeling van deze wedstrijd:
| Overbelasting | Waarom het doet |
| Samenstelling van basismetaal | Beïnvloedt de keuze van het vulmateriaal |
| Magnesiumgehalte | Beïnvloedt de eigenschappen van het lasmetaal |
| Corrosie omgeving | Kan de keuze van de filler beïnvloeden |
| Gezamenlijke eisen | Beïnvloed de lasmethode en materiaalkeuze |
| Oppervlakteconditie | Kan de lasconsistentie beïnvloeden |
Een ander punt is dat lassen het materiaal lokaal verandert. Het gebied rond de verbinding ondergaat verwarming, smelten en afkoelen, zodat het lasmetaal zich niet eenvoudigweg gedraagt als een onaangeroerd deel van het basismetaal. Het kiezen van een vulmiddel met een compatibele samenstelling helpt onnodig verschillen tussen de las en het vaste aluminium te verminderen.
Om deze reden wordt aluminium lasdraad ER5183 vaak geassocieerd met 5083-lassen, waarbij de eigenschappen van de voltooide verbinding compatibel moeten blijven met de eigenschappen van het basismateriaal.
Hoe bevat het magnesiumgehalte de lasprestaties van ER5183?
Magnesium speelt een belangrijke rol in het gedrag van aluminium-magnesiumlegeringen. In een lasdraad wordt de aanwezigheid beïnvloed door de eigenschappen van het metaal dat in het lasgebied wordt gevormd.
De hoeveelheid magnesium kan niet los worden gezien van de rest van de legeringssamenstelling. Een lasdraad wordt geproduceerd met een gedefinieerd materiaalbereik, zodat het gedrag van batch tot batch consistent blijft. Veranderingen in de samenstelling kunnen van invloed zijn op de manier waarop het metaal zich gedraagt, evenals op de eigenschappen van de gekoelde las.
Voor ER5183 draagt magnesium bij aan de eigenschappen die worden verwacht van een vulmiddel dat is ontworpen voor aluminiumlegeringen met een hoog magnesiumgehalte. Dit is een reden waarom een rekening wordt aangehouden bij het lassen van materialen zoals 5083.
Het toevoegen van beheersen van magnesium gaat echter niet alleen over het verhogen van één element. De totale balans van de legering is van belang. Andere elementen en onzuiverheden kunnen ook de toestand van de afgewerkte draad en het lasmetaal beïnvloeden.
Tijdens de productie moet daarom aandacht worden gehouden voor:
- Consistentie van grondstoffen
- Samenstelling van de legering
- Smelt- en verwerkingsomstandigheden
- Materiële reinheid
- Uiteindelijke toestand van de draad
Hetzelfde principe geldt tijdens het lassen. Als de lasdraad vervuild is of verkeerd wordt gehanteerd, vertaalt de synthetische materiaaleigenschappen zich mogelijk niet in een consistent lassproces.
In praktische termen helpt de rol van magnesium uit te leggen waarom aluminium lasdraad ER5183 horizontaal wordt voor 5083 in plaats van alle aluminium lasdraden als verwisselbare materialen te behandelen.
Waarom is de draaddiameter van belang bij gebruik van ER5183?
Draaddiameter is een relatief eenvoudige specificatie, maar kan van invloed zijn op de manier waarop het lasproces wordt gecontroleerd. Een kleinere of grotere draad draagt niet precies hetzelfde wanneer deze deur lasapparatuur wordt gevoerd.
De geselecteerde diameter hangt samen met de lasapparatuur, het verbindingsontwerp, de materiaaldikte en de werkplaats. Een draad die niet goed is afgestemd op de opstelling kan de aanvoer of boogcontrole lastig maken.
Draaddiameter kan verschillende praktische aspecten beïnvloeden:
- Hoe de draad wordt aangevoerd
- Hoeveel vulmateriaal komt in de voeg
- Hoe de uitbuiter van het bestuur
- Hoe gemakkelijk de draad door de apparatuur gaat
- Hoe de lasinstellingen aangepast moeten worden
Bij het lassen van aluminium verdient de voedingsconditie bijzondere aandacht, omdat aluminiumdraad relatief zacht is. Een slecht aangepast voedingspad, overmatige weerstand of een ongeschikt contactonderdeel kunnen invloed hebben op hoe soepel de draad het lasgebied bereikt.
De staat van de spoel is ook van belang. Als de draad ongelijkmatig wordt opgewikkeld of schadelijke stoffen tijdens het handelen, kunnen er voedingsproblemen optreden, zelfs als de maximale draaddiameter geschikt is.
Het kiezen van de diameter van aluminium lasdraad ER5183 moet daarom samen met de lasapparatuur en de verbinding gelijk in plaats worden van als een mislukte aankoopbeslissing.
Welke invloed hebben beschermgas- en lasinstellingen op ER5183
De vaste toevoegdraad en het basismetaal zijn geselecteerd, worden de variabele latijden belangrijk. Aluminium reageert bij verhitting gemakkelijk met de horizontale atmosfeer, dus het lasgebied heeft passende bescherming nodig.
Beschermgas helpt het gescheiden lasgebied te scheiden van de horizontale lucht. Als de gasdekking verstoord wordt, kan de las kwetsbaarder worden voor vervuiling. Gasstroom, toortspositie, lekken, tocht en de staat van de gastoevoerapparatuur kunnen allemaal van invloed zijn op de bescherming rond de verbinding.
Lasinstellingen moeten ook samenwerken. Stroom, spanning, draadaanvoer, voortbewegingssnelheid en toortsbeweging zijn geen onafhankelijke bedieningselementen. Het wijzigen van één instelling kan de manier veranderen waarop de andere zich gedragen.
Als de draad bijvoorbeeld wordt aangevoerd met een snelheid die niet permanent met de latijden, kan de boog instabiel worden. Als de toorts zich snel beweegt, ontvangt de verbinding mogelijk niet voldoende warmte van vulmateriaal. Langzaam bewegen kan overmatige hitte in de omgeving veroorzaken.
Een consistent proces hangt meestal af van het gelijktijdig controleren van meerdere dingen:
- De lasapparatuur is correct afgesteld.
- Hetgas bereikt zonder het lasgebied.
- De draad beweegt soepel door het invoerpad.
- De gewrichtsoppervlakken zijn goed vooraf.
- De beweging van de toorts blijft redelijk consistent.
Deze omstandigheden zijn van belang omdat aluminium lasdraad ER5183 niet elk probleem kan worden veroorzaakt door ongeschikte apparatuurinstellingen of een slechte voorbereiding van de verbindingen.
Waarom kan porositeit optreden bij ER5183 aluminium lasdraad
Porositeit is een van de zaken die de aandacht kunnen trekken tijdens het lassen van aluminium. Er kunnen zich kleine gasbellen in de lasmetaalvormen bevinden wanneer ongewenst gas vast komt te zitten terwijl het verborgen materiaal afkoelt.
De toevoegdraad is slechts één mogelijke bron van problemen. Vocht, olie, vuil, een onrein basisoppervlak of onvoldoende afscherming kunnen ook aan het probleem bijdragen.
Wanneer er een poreuze las ontstaat, moet daarom rekening worden gehouden met de omgeving. Een draad die zich aan vervuiling bevindt, kan zich anders gedragen dan schoon materiaal. Hetzelfde geldt voor het basismetaal. Oppervlakteafzettingen kunnen in de lasruimte terechtkomen en het proces betrouwbaar.
Gemeenschappelijke ruimtes om te inspecteren zijn onder meer:
- Draadoppervlak
- Een metalen oppervlak
- Opslagomstandigheden
- Gasvoorziening
- Apparatuur voor gaslevering
- Gezamenlijke voorbereiding
- Lassen beweging
Porositeit kan ook in verband worden gebracht met inconsistente lasomstandigheden. Plotselinge veranderingen in de gasdekking van de positie van de toorts kunnen het geheime lasgebied blootstellen aan lucht. Overmatige verstoring rond de laszone kan een intensief effect hebben.
Op de plaats van elke porie aan het vulmateriaal om te schrijven, is het nuttiger om de volledige lasomgeving te controleren. Deze aanpak is vooral relevant bij het gebruik van aluminium lasdraad ER5183, omdat de draad, het basismateriaal, de apparatuur en de omgevingsomstandigheden allemaal op elkaar inwerken tijdens het lasproces.
Kan ER5183 worden gebruikt voor andere aluminiumlegeringen
ER5183 wordt geassocieerd met 5083, maar het gebruik ervan is niet beperkt tot een enkele aluminiumlegering. De definitieve vraag is of de samenstelling van het vulmiddel geschikt is voor het specifieke basismetaal en de vereisten van de afgewerkte verbinding.
Andere aluminium-magnesiumlegeringen kunnen eigenschappen hebben die een magnesiumhoudend vulmiddel geschikt maken. Het feit dat twee materialen beide aluminiumlegeringen zijn, betekent echter niet automatisch dat ze dezelfde lasdraad moeten gebruiken.
Bij het overwegen van een andere legering moeten verschillende punten worden gecontroleerd:
| Materiële realisatie | Vraag om te overwegen |
| Legererende familie | Is de basismetaalsamenstelling compatibel met het vulmiddel? |
| Gezamenlijk doel | Welke eigenschappen zijn vereist van het lasgebied? |
| Corrosie omstandigheden | Zal de verbinding worden gekoppeld aan een uitgestrekte omgeving? |
| Lassen-methode | Is het vulmiddel geschikt voor het gekozen proces? |
| Fabricageomstandigheden | Kan de draad goed worden aangevoerd en gecontroleerd? |
Dit is ook waar vergelijkingen tussen verschillende vulmaterialen nuttig kunnen zijn. Een vulmiddel dat voor de ene groep aluminiumlegeringen is ontworpen, kan om andere redenen worden gekozen dan een vulmiddel dat voor een andere groep is ontworpen.
De selectie moet daarom beginnen met het basismetaal en de variabele vereisten. Aluminium lasdraad ER5183 kan geschikt zijn in sommige situaties waarbij andere aluminiumlegeringen betrokken zijn, maar de geschiktheid moet van het geval tot geval bekeken worden en niet alleen op basis van de legeringsnaam aanvaardbaar zijn.
Hoe moet de ER5183-lasdraad bewaard en beheerd worden
De toestand van de lasdraad voordat deze de lastoorts bereikt, kan het werkproces beïnvloeden. Een goede opslag is daarom onderdeel van de materiaalcontrole en geen probleem dat pas begint wanneer het lassen begint.
De draad moet beschermd worden tegen vocht, stof, olie en andere verontreinigingen. De originele verpakking kan het materiaal helpen beschermen tijdens opslag, maar ook het openen na opening is van belang.
Een paar basispraktijken kunnen helpen de draadconditie te behouden:
- Bewaar ongebruikte draad in een schone en droge opslagruimte.
- Plaats geen open spoelen waar vocht zich kan verzamelen.
- Behandel de draad met schone apparatuur.
- Houd de draad uit de buurt van plantaardige en andere verontreinigingen.
- Controleer de spoel voordat u deze op de lasapparatuur plaatst.
- Bescherm gedeeltelijk gebruikt materiaal wanneer het niet wordt gebruikt.
Ook verpakkingsschade verdient aandacht. Als een verpakking is geopend, vervangen of gecombineerd aan ongeschikte omstandigheden, moet de draad vóór gebruik worden gecontroleerd.
Opslag is vooral relevant voor aluminium lasdraad ER5183, omdat vervuiling niet altijd in één oogopslag zichtbaar is. Een draad kan bruikbaar lijken terwijl de toestand van het oppervlak al verandert.
Een goede behandeling vervangt geen goede lasvoorbereiding, maar elimineert wel een gereserveerde bron van variatie uit het proces.
Welke kwaliteitscontroles belangrijk zijn voor ER5183-lasdraad
De kwaliteitscontrole begint voordat de draad wordt afgeleverd bij een lasoperatie. Het is mogelijk dat een consistente materiaalsamenstelling en krachtige conditie behouden moet worden, zodat het op een voorspelbare manier verwerkt en gebruikt kan worden.
Voor stabiele houdt het controleren van de draad meer in dan kijken naar het uiterlijk ervan. De productie heeft controles nodig in verschillende stadia, van grondstoffen tot vormen, oppervlaktebehandeling, wikkelen en verpakken.
Belangrijke inspectiegebieden kunnen zijn:
| Kwaliteitsgebied | Wat wordt gecontroleerd |
| Materiaalsamenstelling | Consistentie van de legering |
| Draaddiameter | Regelmaat langs de draad |
| Oppervlakteconditie | Schoon en geschikt oppervlak |
| Draadvorm | Consistente vorming en wikkeling |
| Voedingsconditie | Vlotte beweging door apparatuur |
| Verpakking | Bescherming tijdens opslag en transport |
De draaddiameter verdient bijzondere aandacht omdat kleine variaties het voedingsgedrag kunnen beïnvloeden. De oppervlakteconditie is ook belangrijk omdat resten van vervuiling een bron van lasproblemen kunnen zijn.
Het spoelen mag niet over het hoofd gezien worden. Een goed gevormde spoel zorgt ervoor dat de draad het pakket op een gecontroleerde manier achterlaat. Ongelijkmatige wikkeling, componenten draad of slechte hantering kunnen voedingsproblemen veroorzaken, zelfs als het materiaal zelf aan de synthetische samenstelling vereist.
Voor Aluminium lasdraad ER5183 Daarom verbindt de productiecontrole verschillende stadia die op het eerste gezicht niets met elkaar te maken lijken te hebben. De materiaalsamenstelling heeft invloed op het lasmetaal, de draadvorming heeft invloed op de aanvoer, de oppervlakteconditie heeft invloed op de netheid en de verpakking heeft invloed op de manier waarop het materiaal op de plaats van gebruik aankomt.
De relatie tussen ER5183 en 5083 wordt dus bepaald door meer dan alleen de vullegering zelf. Het basismetaal, de samenstelling van het vulmiddel, de toestand van de draad, de lasopstelling, de lasvoorbereiding, de opslag en de productiecontroles spelen allemaal een rol bij het bepalen hoe het laswerk zich gedraagt.
NEXT:Hoe controleer je de aluminium lasdraad en de draadkwaliteit?
gerelateerde producten
-
 Bekijk meer
5154 Lasdraad van aluminiumlegering
-
 Bekijk meer
ER4043 Silicium aluminium lasdraad
-
 Bekijk meer
ER4047 aluminium Mig-lasdraad
-
 Bekijk meer
ER5154 Al-Mg-legeringsdraad
-
 Bekijk meer
ER5087 Magnesium-aluminium lasdraad
-
 Bekijk meer
Aluminium lasdraad ER5183
-
 Bekijk meer
Aluminium lasdraad ER5356
-
 Bekijk meer
ER5554 aluminium lasdraad
-
 Bekijk meer
ER5556 aluminium lasdraad
-
 Bekijk meer
ER1100 aluminium lasdraad
-
 Bekijk meer
ER5754 aluminium lasdraad
-
 Bekijk meer
ER2319 aluminium lasdraad

