
Aluminium lasdraad voor dun aluminium: de belangrijkste selectiefactoren uitgelegd
Plaats een 1,6 mm 6061-T6-plaat op de bank met dezelfde 1,2 mm ER5356-draad die schoon liep op een plaat van 8 mm, en het falen is voorspelbaar: doorbranden in het eerste derde deel van de kraal, vervorming waardoor de plaat omhoog komt en porositeit achter elke aarzeling. Draad die op dikke platen werkt, is op dunne platen het verkeerde materiaal, omdat de draadkeuze, en niet de machine-instellingen, de warmtebalans bepaalt. Dit zijn de selectiefactoren die er toe doen als het basismetaal 3 mm of dunner is.
Waarom dun aluminium de verkeerde draadkeuze straft
Dun aluminium faalt wanneer de warmte-inbreng groter is dan wat de dwarsdoorsnede kan wegleiden, en de draadkeuze bepaalt hoeveel warmte de verbinding binnenkomt.
Aluminium geleidt warmte met ongeveer 237 W/mK, vier tot vijf keer sneller dan zacht staal, terwijl het smeltpunt slechts 660 °C bedraagt. De oxidelaag op het oppervlak smelt rond de 2.072 °C. Die kloof tussen het smelten van de basis en het doorbreken van het oxide is zo smal dat eventuele extra warmte van een te grote draad onmiddellijk lijkt als doorbranden of doorzakken.
Drie draadgerelateerde factoren worden de kritische variabele onder de 3 mm dikte:
- Warmte-inbreng: een draad met een grotere diameter heeft een hogere stroom nodig om te smelten, en het dunne gedeelte kan die energie niet snel genoeg absorberen.
- Boogkracht: zware 5xxx-draden produceren een hetere, agressievere boog die door dun materiaal snijdt voordat het zwembad kan bevriezen.
- Vloeibaarheid: een draad die snel nat wordt, sluit het smeltbad eerder, waardoor de tijd dat de gesmolten zone open blijft op dunne platen wordt verkort.
Doorbranden ontstaat wanneer het lasbad de volledige dikte van het laswerk doordringt en gesmolten metaal eruit valt. Op aluminium kleiner dan 3 mm is doorbranden eerder een draadselectieprobleem dan een instellingsprobleem.
Legeringsfamilie eerst: 4xxx versus 5xxx
Voor dun aluminium is de 4xxx-familie (aluminium-silicium) de veiligere standaard, terwijl 5xxx-draden (aluminium-magnesium) gereserveerd zijn voor verbindingen waarvan de sterkte of corrosie-matching nodig is.
ER4043 en ER4047 zijn de twee 4xxx-draden waar fabrikanten op vertrouwen voor dun materiaal. Hun siliciumgehalte van respectievelijk 5% en 12% verlaagt het smeltbereik en verhoogt de vloeibaarheid, zodat het lasbad snel bevochtigt en bevriest - een snelle bevriezing is de beste verdediging tegen doorbranden. Op 6xxx-basismetalen zoals 6061 zijn 4xxx-draden ook beter bestand tegen heetscheuren dan 5xxx-draden.
ER5356 en ER5183, de 5xxx-werkpaarden, leveren een hogere lassterkte en een goede kleurmatch na anodiseren op 5xxx-basismetalen. Het nadeel van dunne platen is een hardere boog en een langzamer bevochtigend zwembad. Wanneer de verbinding echt 5xxx-sterkte nodig heeft, is 1,0 mm ER5356 werkbaar; 1,2 mm is zelden gerechtvaardigd op 2 mm-materiaal.
| Selectiecriterium | ER4043 (Al-Si5) | ER5356 (Al-Mg5) |
| Beste basismetaalmatch | 3xxx, 6xxx, 6061, gegoten aluminium | 5xxx, 5052, 5083, 5086 |
| Bestand tegen warmscheuren op 6xxx | Hoog | Matig, heeft een zorgvuldige techniek nodig |
| Sterkte zoals gelast | Lager, ongeveer 170-200 MPa | Hooger, about 240-280 MPa |
| Vloeibaarheid op dunne plaat | Uitstekende, snelle bevochtiging | Lagere, hardere boog |
| Geanodiseerde kleurmatch | Donkerder grijs | Goede match op 5xxx-basis |
| Doorbrandrisico op 2 mm | Lager | Hooger |
Voor de meeste dunne 6xxx-profielen is de onderstaande ER4043-productlijn een praktisch startpunt voor proefdraaien.
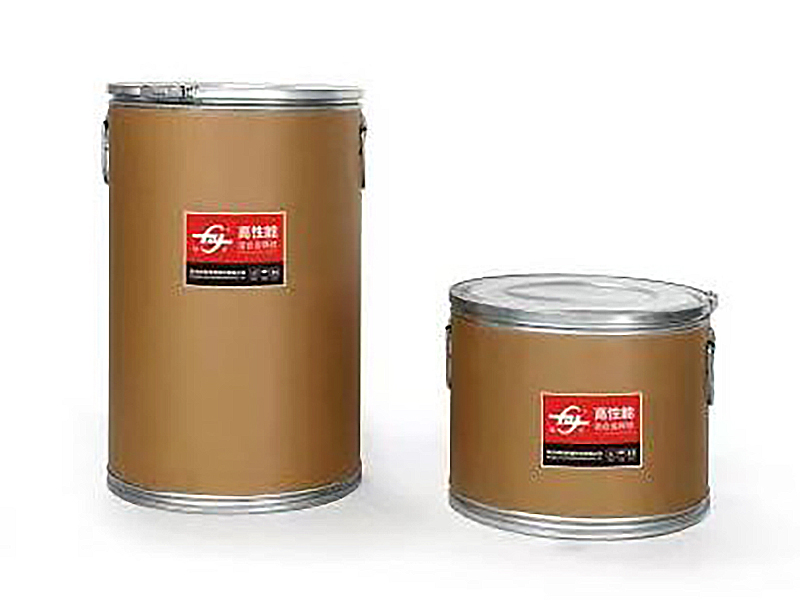 ER4043 Silicium-aluminium lasdraad voor dunne 6xxx-secties Dit vulmetaal met 5% silicium biedt een goede vloeibaarheid en penetratie, waardoor het een praktisch startpunt is voor proefdraaien op dunne 6xxx aluminium profielen voordat de draaddiameter wordt aangepast. Bekijk Product →
Draaddiameter regelt de warmte-invoer
De draaddiameter is de meest directe invloed op de warmte-inbreng: voor aluminium dunner dan 3 mm: val van 1,2 mm naar 1,0 mm of 0,8 mm voordat de spanning of de voortbewegingssnelheid wordt aangeraakt.
Gebruik de dikte van de verbinding om de startdiameter in te stellen, en behandel het stroombereik als gevolg, niet als invoer. Een draad van 1,2 mm heeft ongeveer 120-160 A nodig om goed te smelten; een draad van 0,8 mm smelt netjes bij 60-90 A. Op een plaat van 2 mm is dat verschil de lijn tussen een scherpe kraal en een rij gaten.
Voeren is de tweede helft van het diameterprobleem. Aluminiumdraad is zacht en draad van 0,8 mm heeft ongeveer een derde van de kolomsterkte van 1,2 mm. Daarom zijn cast- en helixtoleranties van belang: cast, de natuurlijke diameter van de draadlussen, moet tussen 300 en 600 mm blijven, terwijl helix, de verticale lift vanaf een plat oppervlak, onder de 12 mm moet blijven. Waarden buiten dit bereik veroorzaken vogelnesten, onregelmatige boogstarts en inconsistente draadverlenging.
Voor dunne 4xxx-toepassingen waarbij het zwembad zo snel mogelijk moet bevriezen, zorgt ER4047 met 12% silicium voor een nog grotere vloeibaarheid dan ER4043.
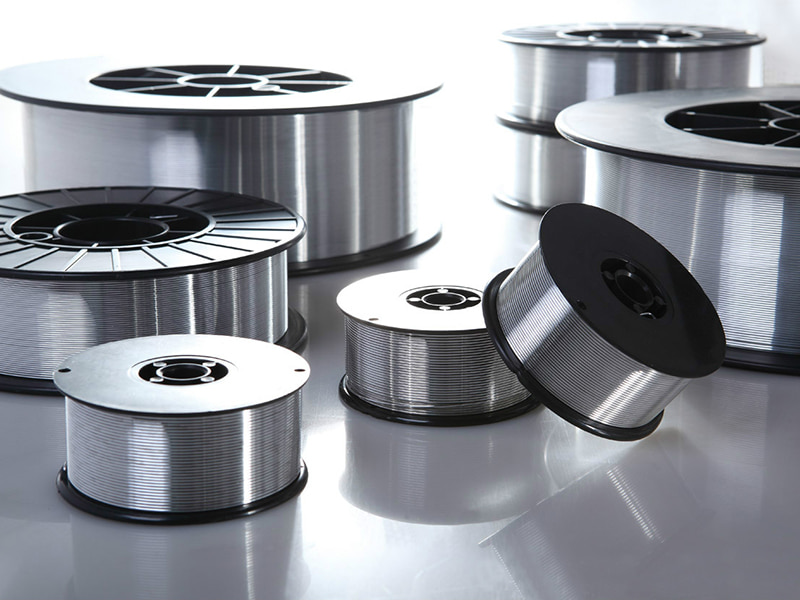 ER4047 Aluminium MIG-lasdraad met 12% silicium Met 12% silicium levert deze draad een hogere vloeibaarheid dan ER4043, waardoor het smeltbad sneller bevriest voor dunne 4xxx-toepassingen. Biedt ook uitstekende corrosieweerstand en lage vervorming. Bekijk Product →
Voerbaarheid en leveringskwaliteit bepalen de consistentie
Consistent lassen van dunne platen is onmogelijk als de samenstelling van de legering, de toestand van het oppervlak en de mechanische toleranties tussen de spoelen variëren.
Porositeit op aluminium is voornamelijk afkomstig van waterstof, geïntroduceerd door oppervlakteoxiden, aantrekkende smeermiddelen en geabsorbeerd vocht. Een draad die er schoon uitziet, kan nog steeds voldoende residu bevatten om porositeit in elke las te veroorzaken. Betrouwbare leveranciers controleren de hele lijn - gieten, homogeniseren, tekenen, reinigen en opwikkelen van lagen - en ondersteunen elke hitte met testgegevens.
Certificeringen geven ook aan welke industrieën een leverancier al bedient. Geaccepteerde merken van derden voor aluminium lasdraad zijn onder meer DB, CE, ABS, DNV en CCS. Een fabrikant met maritieme en spoorwegcertificeringen heeft audits doorstaan die de meeste draadfabrieken voor algemene doeleinden nooit proberen. Hangzhou Kunli lasmaterialen Co., Ltd. is zo'n fabrikant: het positioneert zichzelf als een importvervangende producent van hoogwaardige aluminium lasdraad, met meer dan 20 jaar ervaring in de productie van aluminiumdraad, een jaarlijkse capaciteit van meer dan 2.500 ton, en ruwweg de helft van zijn productie geëxporteerd naar meer dan 30 landen.
Een selectieworkflow in vijf stappen
De onderstaande workflow in vijf stappen is van toepassing op elke taak met dun aluminium, of u nu MIG, TIG of gepulseerde GMAW uitvoert.
- Identificeer de basislegering en het temper. Bevestig of het een legering uit de 6xxx-serie is, zoals 6061-T6, of een 5xxx-legering zoals 5083, want alleen dat bepaalt de vulstoffamilie.
- Vergrendel de legeringsfamilie. Gebruik 4xxx voor dun papier van 6xxx en 5xxx voor dun papier van 5xxx; Zorg ervoor dat het vulmiddel overeenkomt met het basismetaal voordat u de diameter in overweging neemt.
- Kies de diameter uit de diktetabel. Begin bij 0,8 mm tot 1,5 mm plaat en 1,0 mm van 1,5 tot 3 mm; slechts 1,2 mm bewegen als de voeg groter is dan 3 mm.
- Controleer de voerbaarheidsgegevens. Bevestig een worp tussen 300 en 600 mm, een helix van minder dan 12 mm en een schoon, helder draadoppervlak met stabiele spoellaagwikkeling.
- Vraag traceerbare kwaliteitsdocumenten aan. Vraag vóór de eerste proefbestelling om het hittecertificaat, het legeringssamenstellingsrapport en kopieën van certificeringen zoals DB, CE, ABS, DNV of CCS.
Het doorlopen van deze vijf punten duurt ongeveer tien minuten per materiaalwissel en elimineert de meeste defecten aan dunne platen voordat ze de lascel bereiken. Voor een verkorte versie van dezelfde logica, de snelle beslissingsgids voor draadselectie op deze site comprimeert alle vijf de cheques in één enkele referentiekaart.
Veelgestelde vragen
Wat is de beste aluminium lasdraad voor dun aluminium?
Voor het meeste dunne aluminiumwerk tussen 1,5 en 3 mm is ER4043 op 1,0 mm het standaard uitgangspunt. ER4047 is een betere keuze als u maximale vloeibaarheid en de snelst mogelijke bevriezing nodig heeft, en ER5356 hoort thuis op 5xxx-basismetalen waar sterkte of kleurmatch belangrijker zijn dan bedieningsgemak.
Kan ik ER5356 gebruiken voor dun aluminium?
Ja, met twee voorwaarden: het basismetaal moet een 5xxx-legering zijn en de diameter moet 1,0 mm of kleiner zijn. Houd de stroomsterkte laag en de voortbewegingssnelheid hoog, omdat de hetere 5xxx-boog anders doorbranden zal bevorderen.
 ER5356 aluminium lasdraad voor 5xxx-legeringen en dunne platen Dit vulmetaal met 5% magnesium is geschikt voor 5xxx basismetalen in dunne diktes bij gebruik van diameters van 1,0 mm of kleiner. Houd de stroomsterkte laag en de rijsnelheid hoog om doorbranden te voorkomen. Bekijk Product →
Welke draaddiameter is het beste voor aluminium van 1,5 tot 2 mm?
Gebruik 0,8 mm voor het bereik van 1,5 mm en 1,0 mm voor de sprong naar 2 mm. Beide houden de stroom onder de 110 A, waardoor het smeltbad voldoende tijd heeft om te stollen voordat de hitte het volledige gedeelte binnendringt.
Waarom blijft mijn dunne aluminium las barsten?
Scheuren op dunne 6xxx-platen zijn vrijwel altijd warmscheuren afkomstig van een magnesiumrijke vulstof of een te klein lasbad. Schakel over naar ER4043 of ER4047, houd de verbinding schoon en verhoog de rijsnelheid zodat het zwembad niet blijft stilstaan.
NEXT:Draad van aluminiumlegering voor 3D-printen: eigenschappen, toepassingen en voordelen bij metaaladditieve productie
gerelateerde producten
-
 Bekijk meer
5154 Lasdraad van aluminiumlegering
-
 Bekijk meer
ER4043 Silicium aluminium lasdraad
-
 Bekijk meer
ER4047 aluminium Mig-lasdraad
-
 Bekijk meer
ER5154 Al-Mg-legeringsdraad
-
 Bekijk meer
ER5087 Magnesium-aluminium lasdraad
-
 Bekijk meer
Aluminium lasdraad ER5183
-
 Bekijk meer
Aluminium lasdraad ER5356
-
 Bekijk meer
ER5554 aluminium lasdraad
-
 Bekijk meer
ER5556 aluminium lasdraad
-
 Bekijk meer
ER1100 aluminium lasdraad
-
 Bekijk meer
ER5754 aluminium lasdraad
-
 Bekijk meer
ER2319 aluminium lasdraad

