
Verlenging van aluminium lasdraden: sleutelfactoren die de laskwaliteit bepalen
Een fabricagewinkel in Shandong is vorig jaar overgestapt van geïmporteerde ER5356 naar goedkopere lokale draad. Het chemiecertificaat toonde 4,8% magnesium aan, maar het testrapport vermeldde een rek van 11% in plaats van de verwachte 22%. Binnen twee weken bedroeg het aantal afgewezen buigtests 30%, en MIG-lassen op 5083-platen scheurden langs de smeltlijn tijdens het loslaten van de armatuur.
De draad voldeed aan de chemische specificatie en faalde nog steeds in de productie. De ontbrekende specificatie was verlenging. Voor aluminium lasdraad is rek de mechanische eigenschap die het ontwerp van de legering, het trek- en uitgloeiproces en de uiteindelijke lasintegriteit met elkaar verbindt. Het is ook het nummer dat de meeste kopers overslaan.
Wat de rek van aluminium lasdraad werkelijk meet
Rek is het percentage plastische verlenging dat een draadmonster bereikt bij breuk in een gestandaardiseerde trekproef, en het is de meest directe maatstaf voor de ductiliteit van toevoegmetaal die beschikbaar is op een materiaalcertificaat.
In de trekproef gedefinieerd door AWS A5.10 wordt een draadmonster getrokken tot breuk, en de rek is de toename van de meetlengte gedeeld door de oorspronkelijke lengte, uitgedrukt als een percentage. Een grotere rek betekent dat de draad meer plastic spanning absorbeert voordat deze breekt. Bij een lasafzetting bepaalt dezelfde eigenschap of gestold metaal onder krimpspanning kan uitrekken zonder te scheuren.
Er zijn twee waarden van belang. Draadrek beschrijft de grondstof; De verlenging van de as-gelaste afzetting beschrijft het gestolde lasmetaal en voorspelt de werkelijke serviceprestaties. Een volledig testrapport vermeldt beide.
Waarom rek rechtstreeks de laskwaliteit bepaalt
Een lasafzetting met voldoende rek is bestand tegen stollingsscheuren, doorstaat geleide buigtests en tolereert bedrijfsbelastingen zonder bros falen, terwijl een vulmiddel met lage rek het risico van alle drie vergroot.
Wanneer een las afkoelt, krimpt aluminium ongeveer 6% in volume, en de stollende afzetting moet plastisch vervormen om die spanning op te vangen. De chemie regelt de weerstand tegen warmscheuren in het brosse temperatuurbereik, maar na stolling draagt de rek de last. Buigtests zijn rektests in een andere geometrie.
- Buigtests zijn geslaagd zonder dat de randen scheuren
- Scheuren en spanningsverhogers absorberen spanning
- Consistente draadaanvoer in MIG-pistolen
- Betrouwbaar vermoeiingsgedrag op structurele frames
- Fusion-lijnscheuren tijdens het loslaten van het armatuur
- Buigafkeur op scheeps- en spoorcomponenten
- Scheuren bij krater- en start-stoppunten
- Voortijdig falen bij trillende assemblages
Maritieme en cryogene fabrikanten kiezen voor magnesiumgelegeerde 5xxx-vulstoffen vanwege sterkte en ductiliteit.
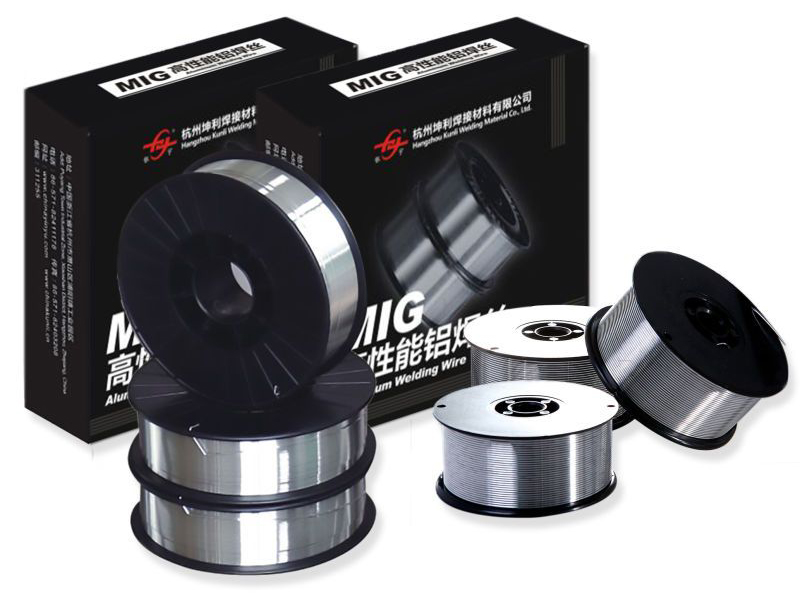 ER5183 aluminium lasdraad voor maritieme en cryogene toepassingen Deze magnesium-mangaanvuller biedt een hoge lassterkte en weerstand tegen zeewatercorrosie, waardoor het een betrouwbare keuze is voor verbindingen uit de 5xxx-serie waarbij de rekwaarden op het certificaat moeten worden geverifieerd. Bekijk Product →
Vijf factoren die de uiteindelijke verlenging bepalen
De legeringschemie, de geschiedenis van het koudtrekken, het uiteindelijke uitgloeien, de draaddiameter en de oppervlakteconditie bepalen samen de rekwaarde die op het certificaat staat afgedrukt.
- Legering chemie. Magnesium verhoogt de hardingssnelheid en de eindsterkte; silicium verlaagt de ductiliteit. ER5356 en ER5183 leveren een grotere rek op dan ER4043 bij gelijke temperaturen.
- Geschiedenis tekenen en ontharden. Koudtrekken van staaf tot 1,2 mm verhoogt de sterkte en vernietigt de rek. Een goede eindgloeiing herstelt de ductiliteit; een ondergegloeide draad kan 10-15 punten lager lopen.
- Draaddiameter. Draad onder de 1,0 mm ondergaat een grotere cumulatieve trekreductie en heeft een strakkere uitgloeicontrole nodig om de rek van draad van 1,6 mm te evenaren.
- Oppervlakteconditie. Krassen, smeermiddelen en oxideplekken fungeren als inkepingen die vroegtijdige breuk veroorzaken tijdens de trekproef en de levensduur van de contacttip verkorten.
- Batchconsistentie. Een klein verschil in de temperatuur van de gloeioven kan de verlenging met 5-8 punten verschuiven tussen batches met identieke chemie.
Als uw toepassing afhankelijk is van de hogere ductiliteit van 5xxx-legeringen, controleer dan de gedocumenteerde waarden voordat u bestelt.
 ER5356 aluminium lasdraad met gedocumenteerde rekwaarden Aanbevolen voor 5xxx- en 6xxx-legeringen, deze 5% magnesiumdraad komt overeen met de kleur van het geanodiseerde basismetaal. Controleer de vermelde verlenging aan de hand van AWS A5.10 voordat u bestelt, om er zeker van te zijn dat deze voldoet aan uw ductiliteitsvereisten. Bekijk Product →
Hoe u de rek kunt verifiëren bij het aanschaffen van draad
Vraag om partijspecifieke mechanische testrapporten, bevestig dat de meetlengte en testmethode overeenkomen met AWS A5.10 en valideer het nummer met uw eigen inkomende inspectie.
- Vereist conformiteitscertificaten met vermelding van feitelijke testgegevens voor geleverde vaten, niet van brochurereeksen.
- Controleer het grondstoffenspoor: basislegering, walsdraadbron, tekenpassen en gloeirecords.
- Bevestig de testmethode; verschillende meetlengtes produceren verschillende verlengingsgetallen.
- Voer voor kritisch werk een inkomende geleide buigtest uit op een gegroefde plaat.
| Legering | Draadverlenging, gegloeid | Verlenging van de afzetting | Kenmerkend |
| ER1100 | 30-40% | 18-30% | Maximale ductiliteit, lage sterkte |
| ER4043 | 12-18% | 6-12% | Op silicium gebaseerde, scheurbestendige, geanodiseerde lucifer |
| ER4943 | 15-20% | 9-14% | Hogere sterkte dan ER4043, goede kleurmatch |
| ER5356 | 20-26% | 14-19% | Hoge sterkte, ductiel, kleurmatch |
| ER5183 | 20-25% | 15-20% | Maritieme, cryogene taaiheid |
| ER5556 | 22-28% | 15-20% | Hoogste magnesium, maximale sterkte |
Voor 6061 en andere warmtebehandelbare legeringen blijft ER4043 het standaardvulmiddel en is ruim op voorraad.
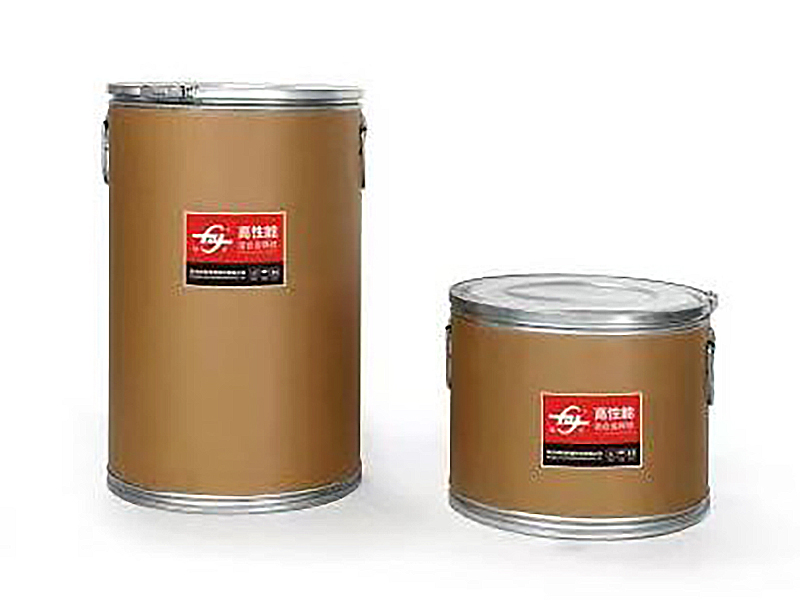 ER4043 Silicium-aluminium lasdraad voor warmtebehandelbare legeringen Een ruim op voorraad zijnde 5% siliciumvuller met uitstekende vloeibaarheid, ideaal voor 6061 en vergelijkbare legeringen. Controleer vóór gebruik de procesgegevens van de fabrikant om er zeker van te zijn dat de rek consistent is tussen batches. Bekijk Product →
Controleer of de fabrikant de documentatie documenteert kwaliteitscontroleproces van legering tot afgewerkte draad en kan op verzoek procesregistraties verstrekken. Traceerbaarheid is het enige praktische bewijs dat verlenging herhaalbaar is tussen batches.
Zoek voor structurele programma's naar institutionele validatie. Hangzhou Kunli Welding Materials Co., Ltd. beschikt over DB-, CE-, ABS-, DNV- en CCS-goedkeuringen en gekwalificeerde leveringsrelaties met CRRC en Maersk.
Praktische stappen om rek tijdens de productie te beschermen
De in de draad ingebouwde verlenging blijft alleen behouden als opslag, toevoersysteem en lasparameters oppervlakteschade, vochtopname en onbedoelde veranderingen aan de boog voorkomen.
- Bewaar geopende spoelen in droge kasten onder de 40% relatieve vochtigheid; vocht groeit oxidelagen die fungeren als scheurinitiatoren.
- Voer door PTFE-voeringen met minimale bochten; knikken vervormen de draad en verminderen de ductiliteit.
- Vervang de contactpunten als de slijtage van de boring groter is dan 0,1 mm; versleten tips zorgen voor wrijving en kerven de draad.
- Houd de uitsteeklengte binnen het bereik van 15-20 mm; overmatig uitsteken verhoogt de weerstandsverwarming.
- Bewaar draad tot gebruik in de originele verpakking; huidoliën creëren porositeitspaden.
Veelgestelde vragen over draadverlenging
Wat is een goed rekpercentage voor aluminium lasdraad?
Voor gegloeide draad leveren 5xxx-legeringen doorgaans 20-28%, 4xxx-legeringen 12-18% en ER1100 boven 30%. Voor deposito's in structurele dienstverlening is een minimum van 14-18% een betrouwbare drempel.
Betekent een hogere rek altijd een betere laskwaliteit?
Nee. ER4043 heeft een lagere rek dan ER5183, maar een betere scheurweerstand op warmtebehandelbare legeringen omdat silicium het stollingsbereik regelt. Breng rek in evenwicht met sterkte, corrosiereactie en scheurgedrag.
Waarom vertonen 5xxx-draden een grotere rek dan 4xxx-draden?
Magnesium in 5xxx-draden wordt versterkt door een solide oplossing zonder het broze siliciumnetwerk dat de ductiliteit in 4xxx-draden beperkt. Gloeien herstelt de ductiliteit van getrokken draad; chemie bepaalt het plafond.
Welke norm regelt de rektesten voor aluminium lasdraad?
AWS A5.10 classificeert aluminium vulmetalen en verwijst naar trekprocedures; ISO 18273 definieert legeringsaanduidingen. Vergelijk alleen waarden onder dezelfde meetlengte en testmethode.
NEXT:Aluminium lasdraad voor dun aluminium: de belangrijkste selectiefactoren uitgelegd
gerelateerde producten
-
 Bekijk meer
5154 Lasdraad van aluminiumlegering
-
 Bekijk meer
ER4043 Silicium aluminium lasdraad
-
 Bekijk meer
ER4047 aluminium Mig-lasdraad
-
 Bekijk meer
ER5154 Al-Mg-legeringsdraad
-
 Bekijk meer
ER5087 Magnesium-aluminium lasdraad
-
 Bekijk meer
Aluminium lasdraad ER5183
-
 Bekijk meer
Aluminium lasdraad ER5356
-
 Bekijk meer
ER5554 aluminium lasdraad
-
 Bekijk meer
ER5556 aluminium lasdraad
-
 Bekijk meer
ER1100 aluminium lasdraad
-
 Bekijk meer
ER5754 aluminium lasdraad
-
 Bekijk meer
ER2319 aluminium lasdraad

